- Hjem
- Om oss
- Produkter
- Nyheter
- Last ned
- Send forespørsel
- Kontakt oss
Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Produkter
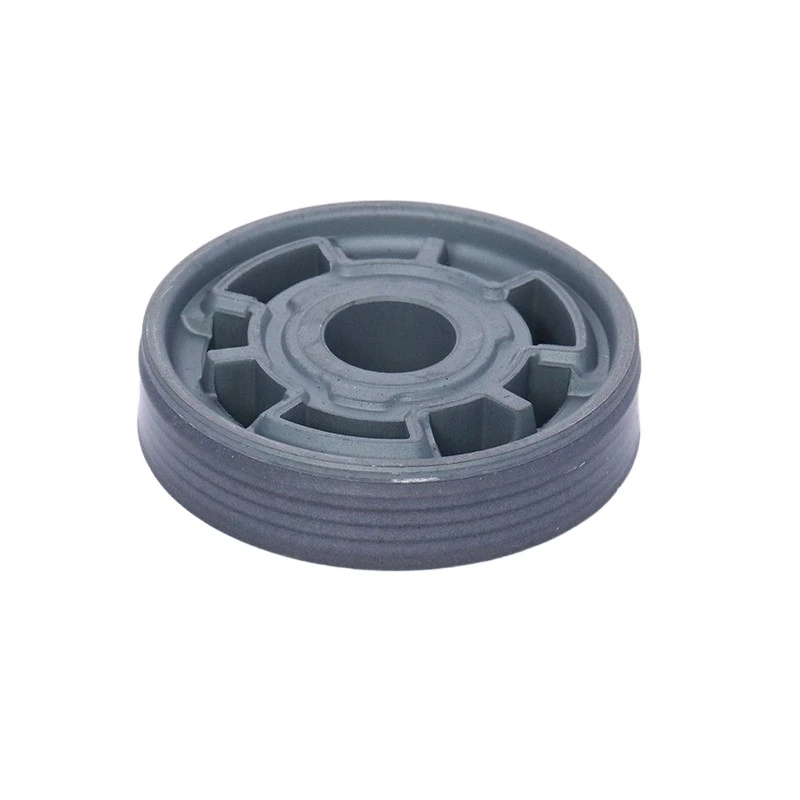
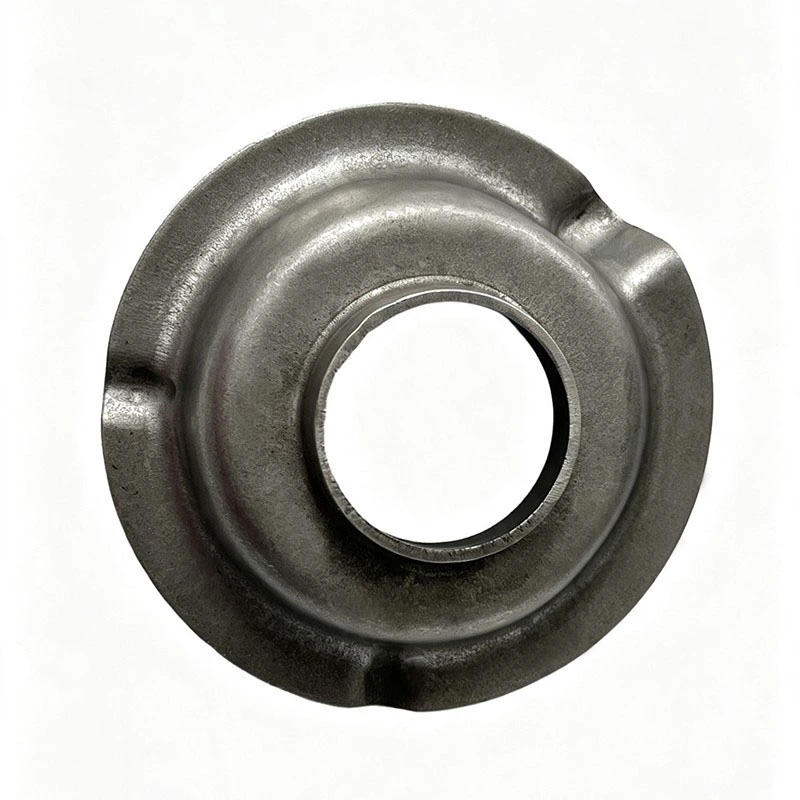
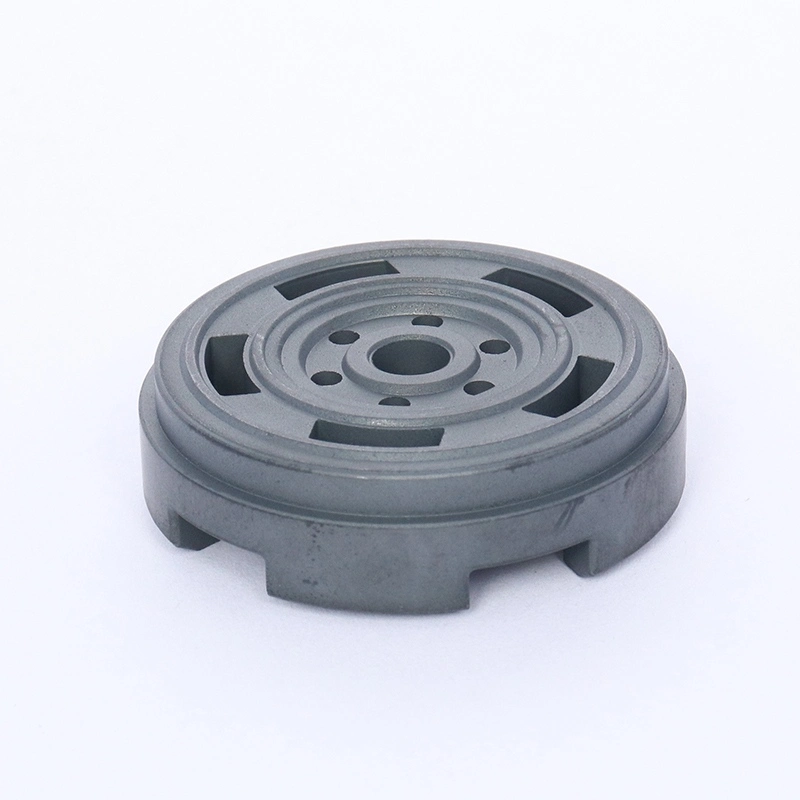
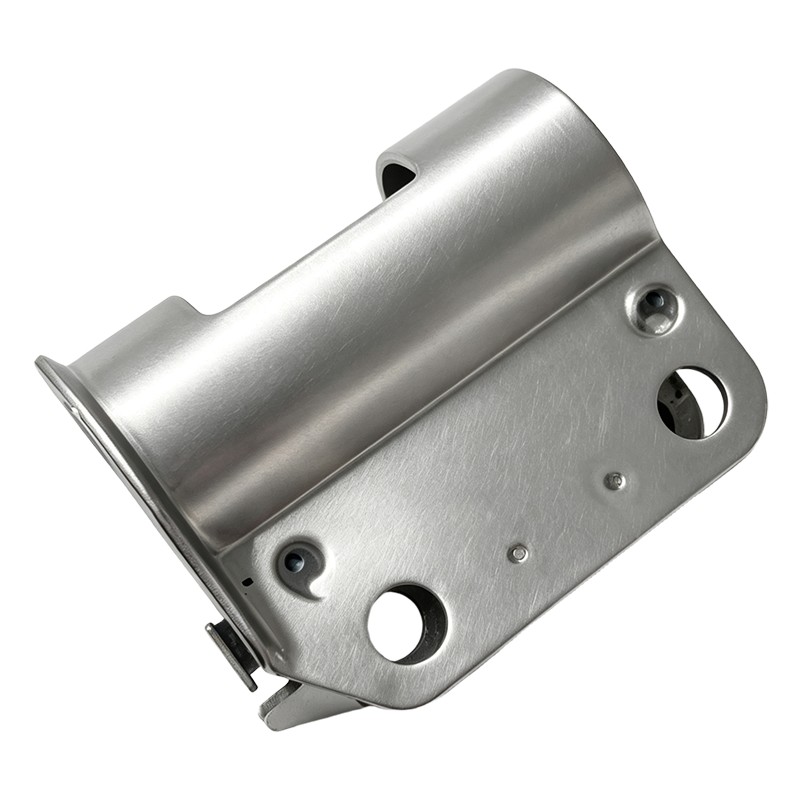
Vi leverer støtdemperkomponenter i full kategori, inkludert stempler, stansinger, gummipakninger, stempelstenger, fjærer og egenutviklede bånd-/rillemaskiner.
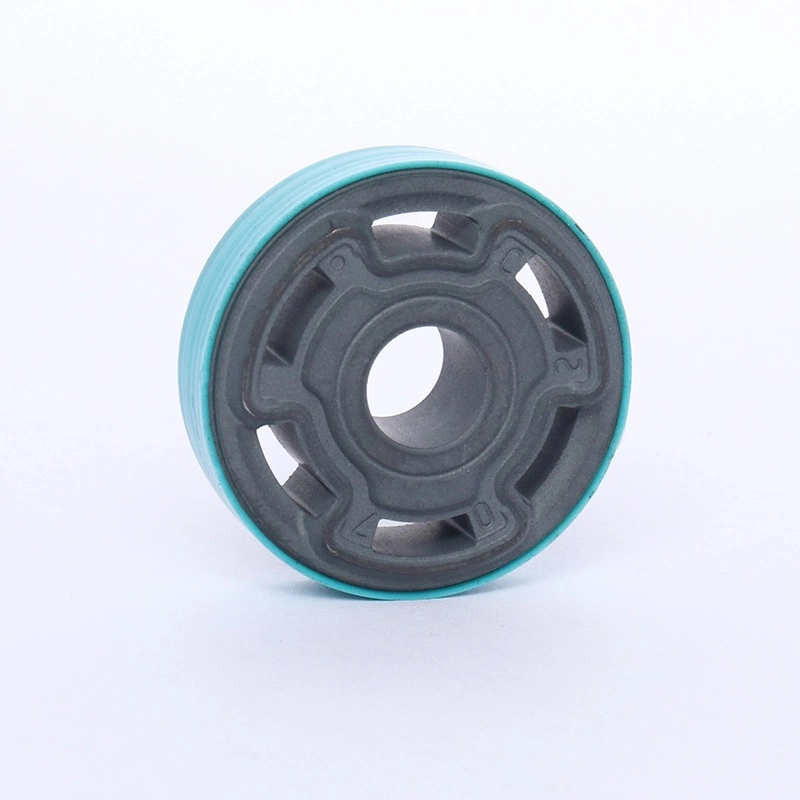

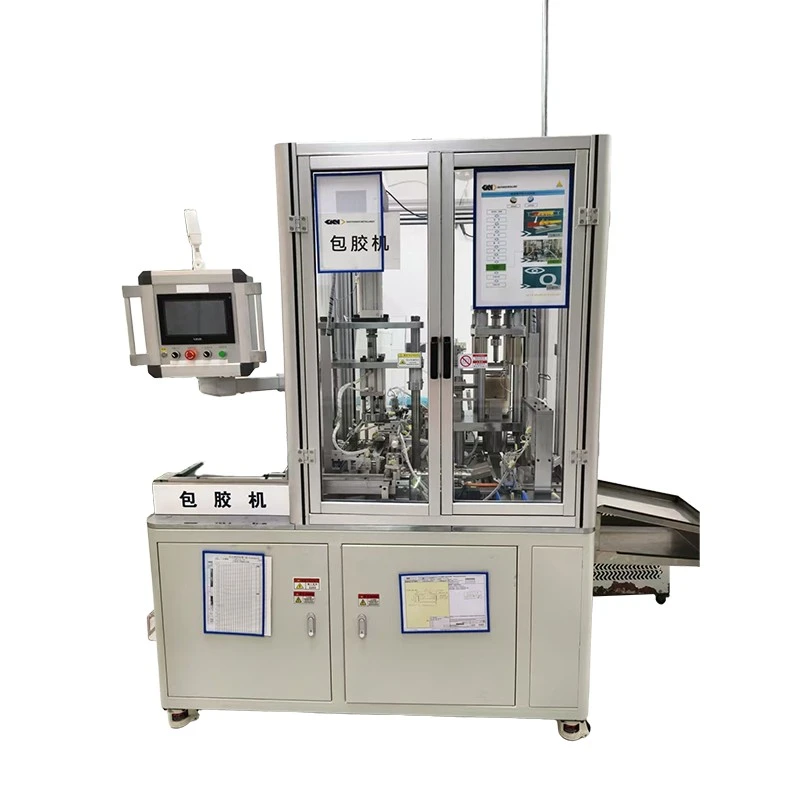
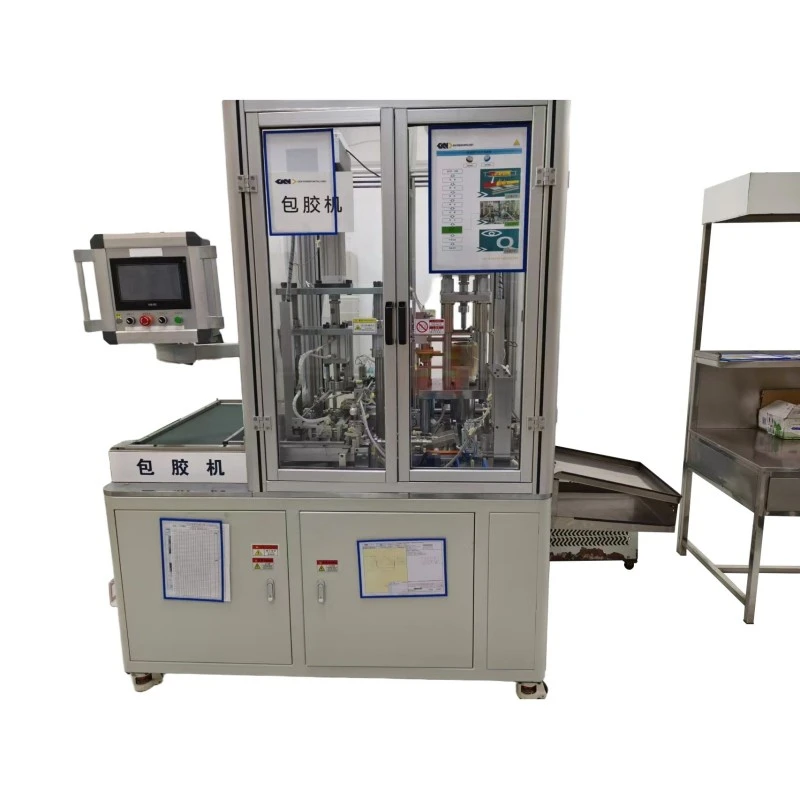
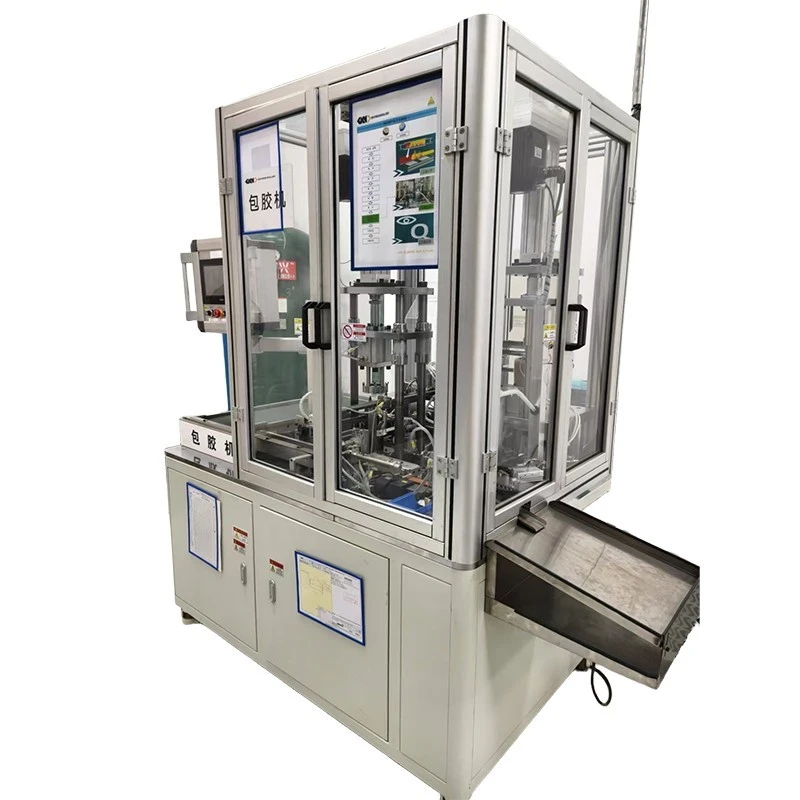
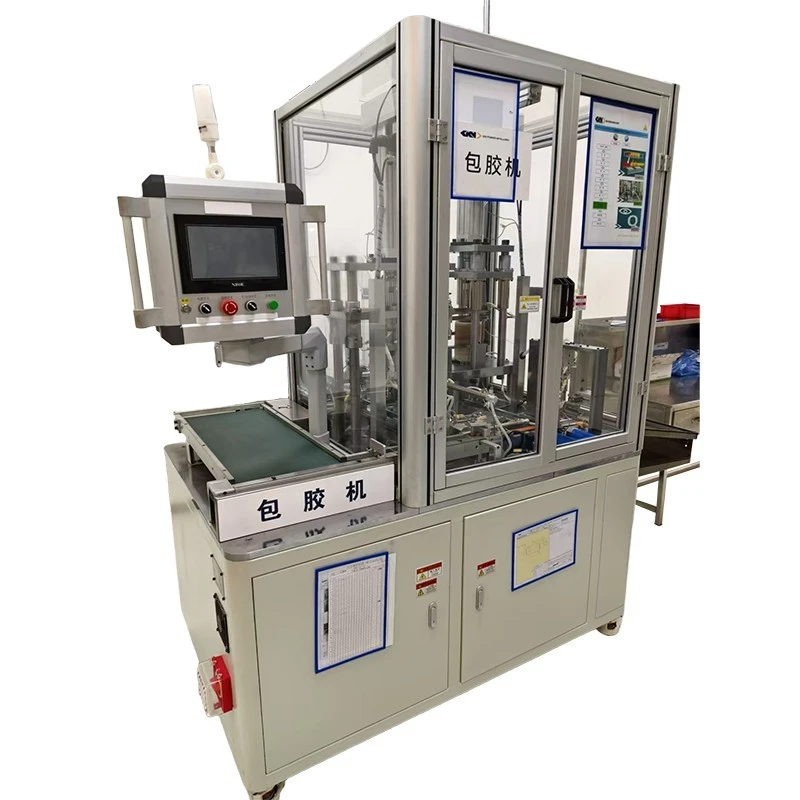
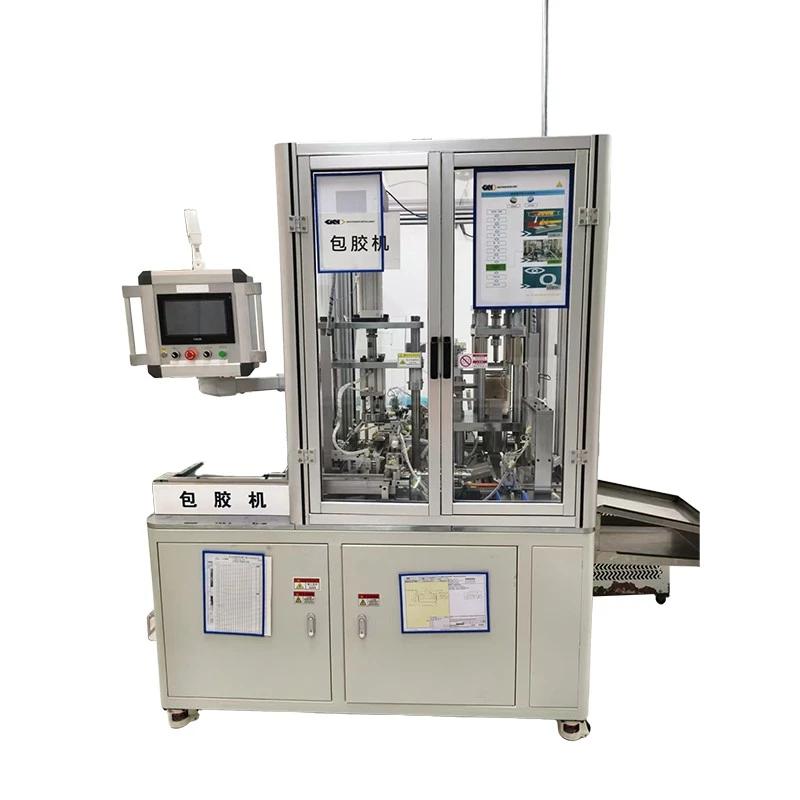
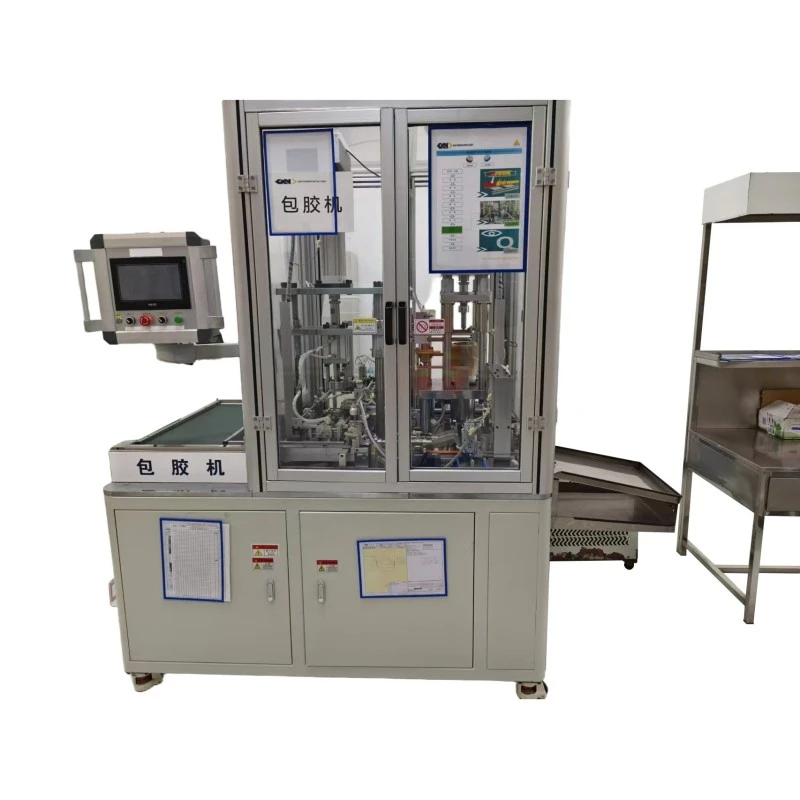
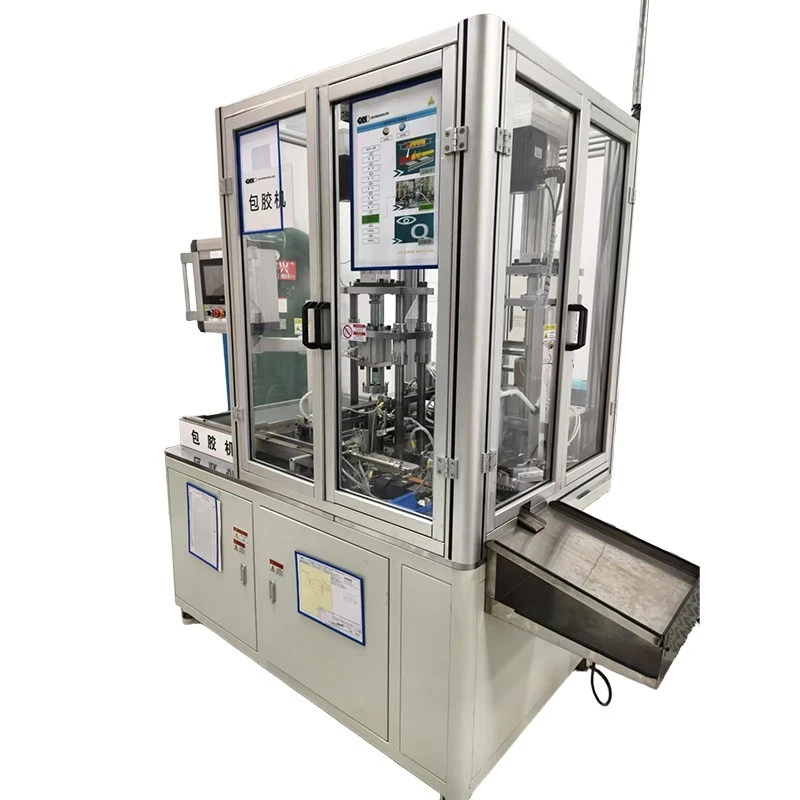
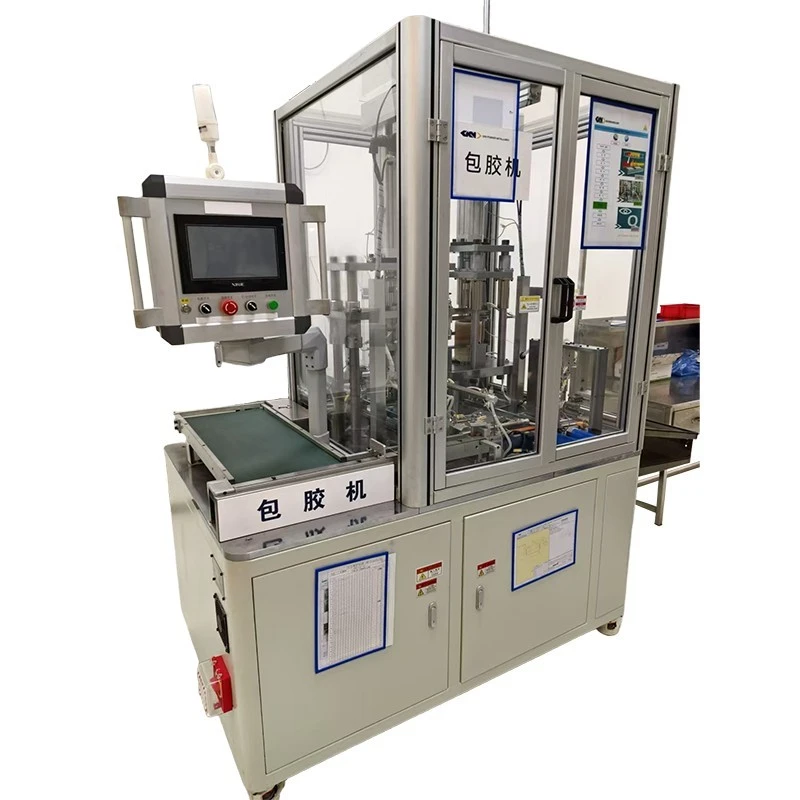
Helautomatisk stempelbåndmaskin
XIAYI helautomatisk stempelbåndmaskin er designet for automatisert PTFE-bånding av pulvermetallurgiske stempler som brukes i hydrauliske støtdempere for biler og motorsykler. Maskinen integrerer stempelmating, plassering av PTFE-skive, elektromagnetisk varmpressing, sirkulerende vannkjøling, avgrading, fakling, fjerning av avfall og separering av defekte deler i én kontinuerlig prosess.
DeHelautomatisk stempelbåndmaskinXYBJ-035XA(N) er spesielt utviklet for PTFE-ringbånd på støtdemperstempler i pulvermetallurgi. Den kombinerer automatisk stempelmating, pickup av PTFE-skive, elektromagnetisk varmpressing, sirkulerende vannkjøling, avgrading, fakling, fjerning av avfall, separering av defekte deler og utslipp av ferdige deler.
Med en produksjonskapasitet på≥300 stykker per time, PLS-basert kontroll, berøringsskjermdrift, justerbare prosessparametere og konfigurerbart verktøy, maskinen er designet for kontinuerlig masseproduksjon samtidig som den reduserer manuell håndtering mellom individuelle prosesstrinn.
XIAYI har etablert et kvalitetsstyringssystem i samsvar medIATF 16949:2016, støtter kontrollerte produksjonsprosesser for bilrelatert utstyr og komponenter.
Produksjonsprosessintegrasjon
Automatisert materialfôring
Stempelet overføres først fra matebrettet til behandlingsposisjonen. Et vakuumsystem fanger opp PTFE-skiven og plasserer den nøyaktig før presseoperasjonen starter.
Integrert banding og forming
Stempelet og PTFE-materialet går deretter inn i den elektromagnetiske varmestasjonen, hvor kontrollert trykk og temperatur brukes for binding. Etter varmpressing beveger arbeidsstykket seg direkte inn i den sirkulerende vannkjølestasjonen.
Etterbehandling og deltømming
Etter avkjøling fortsetter stemplet med å avgrade og fakle. Overflødig materiale fjernes, PTFE-kanten dannes, og trimmeavfall blåses bort med trykkluft. Det siste trinnet skiller kvalifiserte og mistenkelige deler når en unormal maskintilstand oppstår, etterfulgt av automatisk utlading av ferdige stempler.
Dette integrerte arrangementet reduserer mellombehandling og gjør hele PTFE-båndsyklusen enklere å administrere innenfor en enkelt produksjonslinje.
Prosesskontroll
PLS- og berøringsskjermdrift
DeHelautomatisk stempelbåndmaskinbruker en Xinje PLS og TouchWin berøringsskjerm HMI for å koordinere de individuelle behandlingstrinnene.
Operatører kan konfigurere nøkkelparametere, inkludert trykktrykk, oppvarmingstid, kjøletid, bevegelseshastighet og andre prosessinnstillinger via berøringsskjermgrensesnittet. Manuelle og automatiske driftsmoduser er tilgjengelige for produksjonsoppsett, testing og normal drift.
Parametre for oppvarming og kjøling
Temperaturkontrollsystemet kombinerer elektromagnetisk oppvarming med en uavhengig sirkulerende vannkjølekrets. Oppvarmingstemperaturområdet er0–400°C, mens den anbefalte formtemperaturen er200–320°C. Minste strømningshastighet for kjølevann er≥2,5 l/min.
Alarm og I/O-overvåking
En integrert I/O-overvåkingsfunksjon lar teknikere observere maskinsignaler under igangkjøring og feilsøking. Alarmhistorikk beholdes også, og gir nyttig informasjon når man undersøker temperaturavvik, sensorsignaler, pneumatiske problemer eller andre utstyrsavbrudd.
Verktøy og produktbytte
Utskiftbart verktøy
Ulike støtdemperstempeldimensjoner kan kreve forskjellige formings- og plasseringsforhold. Av denne grunn bruker utstyret utskiftbart verktøy i stedet for å stole på én fast konfigurasjon.
Verktøysystemet kan inkludere skivepresseformer, koniske dyser, båndformer, PTFE-skivehylser, avgradingslokaliseringsarmaturer og andre tilpassede inventar i henhold til stempeldesignet.
Modellbytte
Når du bytter mellom kompatible stempelmodeller, kan det tilsvarende verktøysettet byttes ut og de nødvendige prosessparametrene kan justeres gjennom HMI. Prosessoppskrifter kan også lagres og tilbakekalles, noe som hjelper produksjonspersonell med å redusere gjentatt parameterinntasting under modellendringer.
Konfigurerbare prosessmoduler
Funksjonene for avgrading, fakling og PTFE-skivemating kan konfigureres i henhold til produksjonskravet, noe som gir større fleksibilitet når maskinen integreres i forskjellige stempelproduksjonsprosesser.
Oppvarming og kjøling
Elektromagnetisk oppvarming
Elektromagnetisk oppvarming gir kontrollert varme til båndformen under pressesyklusen. Dette gjør at maskinen kan bruke de nødvendige termiske forholdene under PTFE-bindingsstadiet.
Sirkulerende vannkjøling
Etter at limingstrinnet er fullført, går arbeidsstykket inn i et uavhengig sirkulerende vannkjølesystem for rask temperaturreduksjon.
PTFE-formingsstabilitet
Kjøleprosessen hjelper til med å stabilisere PTFE-materialet etter varmpressing og støtter jevn forming før påfølgende trimmeoperasjoner. Det anbefalte formtemperaturområdet på200–320°Cgir en praktisk prosessreferanse, mens faktiske parametere kan justeres i henhold til PTFE-materiale, stempeldesign, verktøykonfigurasjon og produksjonskrav.
Automatisering og delhåndtering
Stempelfôring
Matebrettet og transportørsystemet flytter støtdemperstempler inn i behandlingsområdet. Valgfri stempelvending kan inkluderes i matesekvensen.
PTFE-plateoverføring
En innebygd vakuumgenerator håndterer PTFE-platehenting og -overføring, mens fotoelektriske sensorer og nærhetsbrytere overvåker posisjonen til komponentene gjennom hele prosessen.
Fjerning og utslipp av avfall
Etter banding og forming fjerner trykkluft trimmespon fra arbeidsområdet. Ferdige komponenter tømmes deretter automatisk.
Dette arrangementet bidrar til å redusere repeterende manuell håndtering og holder stemplet i bevegelse gjennom den definerte behandlingssekvensen.
Feilhåndtering og sporbarhet
Unormal tilstandsovervåking
For høyvolums stempelproduksjon er det en viktig vurdering å forhindre at en maskinunormalitet genererer en stor mengde tvilsomme deler.
Kontrollsystemet inkluderer alarmlogikk for unormale driftsforhold som temperaturavvik. Når maskinen stopper på grunn av en unormal tilstand, kan mistenkelige arbeidsstykker skilles fra kvalifiserte produkter i henhold til den programmerte sekvensen.
Alarmhistorikk
Alarmhistorikk lagres i kontrollsystemet slik at vedlikeholdspersonell kan gjennomgå tidligere maskinhendelser. Sammen med I/O-overvåking gir dette en praktisk referanse for feilsøking og forebyggende inspeksjon.
Produksjonsbeskyttelse
Maskinen er også designet for å stoppe under spesifiserte feilforhold i stedet for å fortsette produksjonen uten prosesskontroll, noe som bidrar til å begrense den potensielle innvirkningen av unormale utstyr på etterfølgende stempelbatcher.
Hoved tekniske spesifikasjoner
| Punkt | Spesifikasjon |
| Modell | XYBJ-035XA(N) |
| Total dimensjon (L × B × H) | 1600 × 1050 × 2200 mm |
| Maskinvekt | 700 kg |
| Nominell spenning / frekvens | 220V / 50Hz |
| Maks. Strømforbruk | 4500 W |
| Arbeidslufttrykk | 0,5–1 MPa |
| Anbefalt lufttrykk | 0,5–0,7 MPa |
| Oppvarmingsmetode | Elektromagnetisk oppvarming |
| Oppvarmingstemperaturområde | 0–400°C |
| Anbefalt formtemperatur | 200–320°C |
| Kjølemetode | Sirkulerende vannkjøling |
| Min. Kjølevannsstrømningshastighet | ≥2,5 l/min |
| Produksjonskapasitet | ≥300 stykker/time |
| Kontrollsystem | Xinje PLC + TouchWin HMI berøringsskjerm |
| Luftinntaksrør | Φ10 |
| Kjølevannsrør | Φ8 |
Kjernekomponenter
Kontroll og pneumatisk system
Kontrolldelen bruker enXinje XC3-60T-E PLS med utvidelsesmodulersammen med en TouchWin berøringsskjerm HMI. PLS-en koordinerer materialhåndtering, oppvarming, kjøling, pressing, trimming, sensing, alarmer og andre automatiserte handlinger.
Det pneumatiske systemet bruker AIRTAC-sylindere, magnetventiler, filterregulatorenheter, en vakuumgenerator og en vakuumtrykkmåler. Systemet inkluderer33 sett med magnetventilerfor å kontrollere de aktuelle pneumatiske bevegelsene.
Presse- og drivsystem
Pressesystemet bruker en servoelektrisk pressesylinder med en maksimal pressekraft på15 kN. Flere motorer med justerbar hastighet brukes til fôringsbrettene og transportbåndmekanismene.
Temperatur og kjølesystem
Temperatursystemet består av en keramisk varmering, PTC-varmeark og uavhengig sirkulerende vannkjøleenhet.
Sensorer og verktøy
Nærhetsbrytere og fotoelektriske sensorer gir posisjons- og prosessovervåking.
Verktøy er tilpasset i henhold til stempeldimensjoner og kan inkludere båndformer, skivepresseformer, koniske dyser, PTFE-skivehylser og avgradingslokaliseringsfester.
Produksjonsapplikasjoner
Støtdemperstempler til biler
DeHelautomatisk stempelbåndmaskiner designet for produsenter som arbeider med pulvermetallurgiske stempler som brukes i hydrauliske støtdempere.
Motorsykkel støtdemperkomponenter
Utstyret er også egnet for produksjon av motorsykkelstøtdemperkomponenter der PTFE-båndede pulvermetallurgiske stempler er nødvendig.
Multi-modell produksjon
Maskinen kan tilpasses forskjellige stempelspesifikasjoner ved å endre de relevante verktøyfestene og justere de tilsvarende prosessparametrene. Dette gjør den egnet for produsenter som produserer flere stempelvarianter i stedet for et enkelt fast produkt.
For selskaper som bringer stempelbåndprosesser internt, gir den integrerte strukturen også en måte å koble PTFE-bånd med oppstrøms- og nedstrømsstadiene i en automatisert produksjonsarbeidsflyt.
Installasjon og vedlikehold
Daglig inspeksjon
Før daglig oppstart bør operatører sjekke arbeidslufttrykket og inspisere pneumatiske rør for lekkasje. Lineære føringer og lineære lagre bør smøres omtrent hver tredje dag i henhold til driftsforholdene.
Mekanisk inspeksjon
Motorer bør kontrolleres for unormal støy, mens støv og fett bør fjernes fra motoroverflater regelmessig. Skruer, bolter og andre festepunkter bør inspiseres og strammes hver måned.
Alarmgjennomgang
Alarmposter bør også gjennomgås med jevne mellomrom. Gjentatte alarmer eller unormale signaler kan gi en tidlig indikasjon på at en sensor, pneumatisk komponent, drivenhet eller annen maskinkomponent krever inspeksjon.
Installasjon og teknisk støtte
Installasjon og igangkjøring
XIAYI gir installasjon og igangkjøringsstøtte etter levering.
Operatøropplæring
Operatøropplæring kan dekke maskindrift, parameterinnstilling, feildiagnose og rutinemessige vedlikeholdsprosedyrer.
Garanti og reservedeler
Utstyret leveres med en12 måneders garanti fra akseptdatoen. XIAYI tilbyr også livslang reservedelsforsyning og teknisk konsultasjonsstøtte.
For kunder som driverHelautomatisk stempelbåndmaskini kontinuerlig produksjon kan teknisk støtte dekke utstyrsdrift, parameterjustering, feilsøking, verktøykonfigurasjon og rutinemessig vedlikehold.
Med et IATF 16949:2016-kompatibelt kvalitetsstyringssystem, fokuserer XIAYI på kontrollert produksjon og kvalitetsstyring for utstyr som betjener bilrelaterte produksjonsapplikasjoner.
Ofte stilte spørsmål
Hva er denne maskinen designet for å behandle?
Maskinen er designet for automatisk PTFE-bånding på pulvermetallurgiske stempler som brukes i hydrauliske støtdempere for biler og motorsykler. Den kombinerer plassering av PTFE, varmpressing, kjøling, avgrading, fakling og delhåndtering i ett automatisert system.
Hvilken produksjonskapasitet kan maskinen oppnå?
Den nominelle produksjonskapasiteten er≥300 stykker per time. Faktisk produksjon kan variere avhengig av stempeldimensjoner, PTFE-materiale, verktøykonfigurasjon, prosessparametere og produksjonsforhold.
Hvordan er PTFE-båndet festet til stemplet?
Prosessen bruker elektromagnetisk oppvarming sammen med kontrollert pressing. Etter varmpressing går stempelet inn i en sirkulerende vannkjølestasjon for raskt å stabilisere det bundne PTFE-materialet.
Hvilket temperaturområde kan konfigureres?
Det elektromagnetiske varmesystemet har et temperaturområde på0–400°C. Et anbefalt formtemperaturområde på200–320°Cer gitt som en prosessreferanse, mens endelige innstillinger bør etableres i henhold til det spesifikke PTFE-materialet og stempeldesignet.
Kan forskjellige stempelmodeller produseres?
Ja. Maskinen støtter flere stempelspesifikasjoner gjennom utskiftbart verktøy. De tilsvarende formene og armaturene kan endres i henhold til stempeldimensjoner, mens prosessparametere kan lagres og tilbakekalles gjennom HMI.
Kan operatører justere produksjonsparametrene?
Ja. PLS og berøringsskjerm-HMI lar operatører justere parametere som trykktrykk, oppvarmingstid, kjøletid og bevegelseshastighet. Manuelle og automatiske driftsmoduser er også tilgjengelige.
Hvordan håndterer maskinen unormale produksjonsforhold?
Kontrollsystemet overvåker prosesssignaler og gir alarmer for spesifiserte unormale forhold, inkludert temperaturrelaterte problemer. Når maskinen stopper på grunn av en unormal hendelse, kan mistenkelige deler skilles fra hverandre for å redusere muligheten for å blande potensielt defekte produkter med kvalifiserte deler.
Hvilken type trykkluft krever maskinen?
Det angitte arbeidslufttrykket er0,5–1 MPa, med0,5–0,7 MPa anbefalesfor normal drift. Maskinen bruker et Φ10 luftinntaksrør.
Hvilken kjølevannsforsyning er nødvendig?
Kjølesystemet bruker sirkulerende vann, med en minimum nødvendig strømningshastighet på≥2,5 l/min. Den angitte kjølevannsrørstørrelsen er Φ8.
Er installasjon og operatøropplæring tilgjengelig?
Ja. XIAYI gir installasjon og igangkjøringsstøtte etter levering, sammen med operatøropplæring som dekker maskindrift, parameteroppsett, feildiagnose og rutinemessig vedlikehold.
Send forespørsel
Kontaktinfo
-
Adresse
No.209 Lane 520 Tongning Rd, Qianjiang Street, Jiangbei-distriktet, Ningbo City, Zhejiang-provinsen, Kina
-
Tlf
-
E-post
Få et skreddersydd tilbud for støtdemperdelene dine
Hvorfor globale kjøpere velger Ningbo Xiayi:
✓ IATF 16949-sertifisert — Feilfrekvens strengt kontrollert under 0,1 %.
✓ Forsyning i full kategori — stempler, stenger, fjærer, stemplinger og gummideler.
✓ FoU-støtte — Tilpassede pulvermetallurgiformler og 7-10 dagers rask prototyping.
✓ Påvist kapasitet — 50 millioner kjernestempler produsert årlig for globale OEM-er.
Klar til å starte? Fyll ut skjemaet nedenfor og ingeniørteamet vårt vil svare innen 24 timer med en tilpasset anbefaling.
Relaterte produkter


Nyhetsanbefalinger