- Hjem
- Om oss
- Produkter
- Nyheter
- Last ned
- Send forespørsel
- Kontakt oss
Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Produkter
Vi leverer støtdemperkomponenter i full kategori, inkludert stempler, stansinger, gummipakninger, stempelstenger, fjærer og egenutviklede bånd-/rillemaskiner.
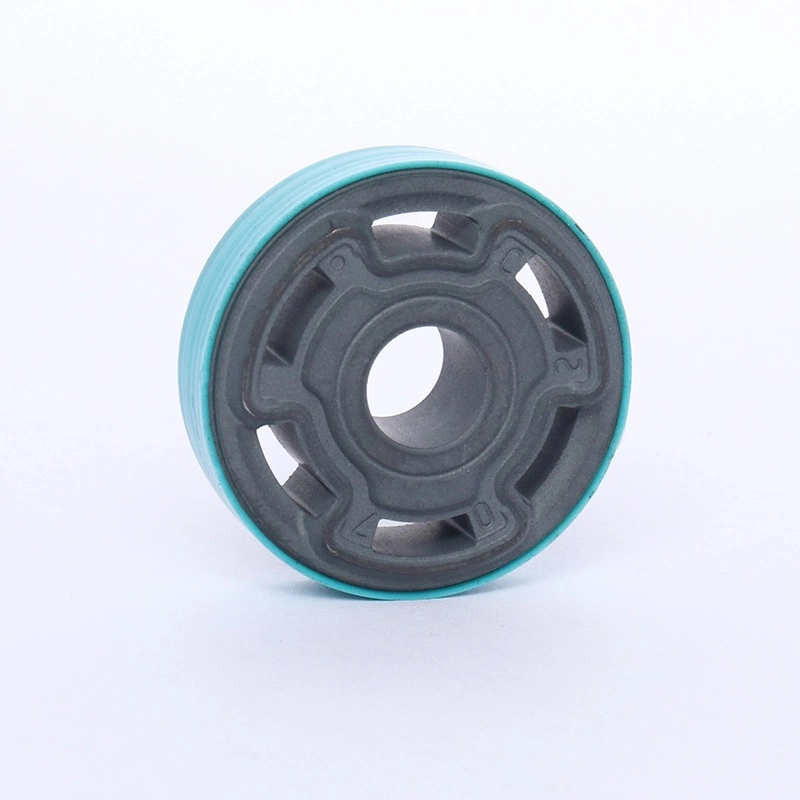
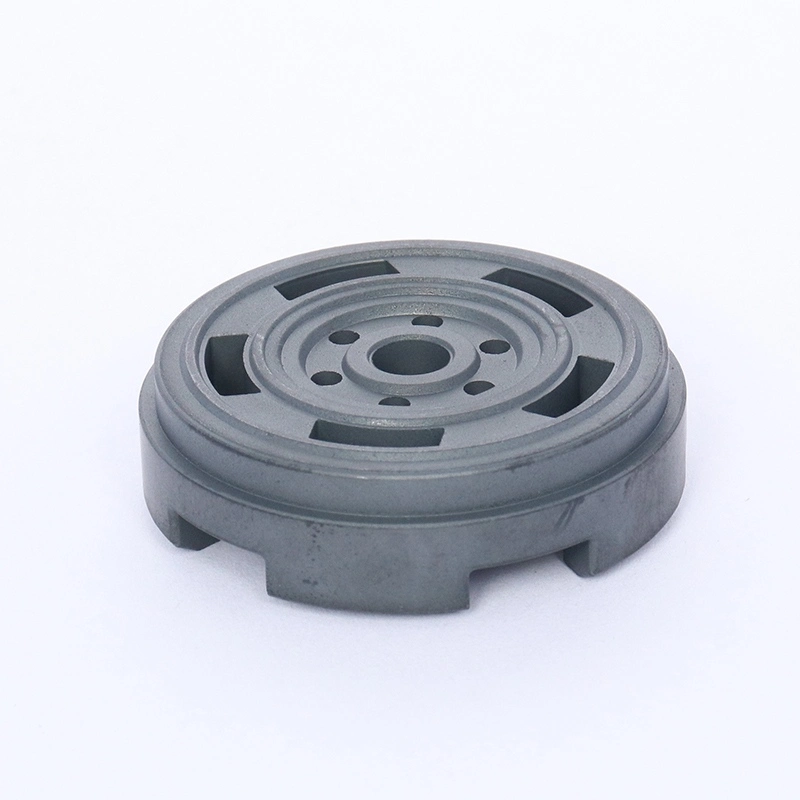

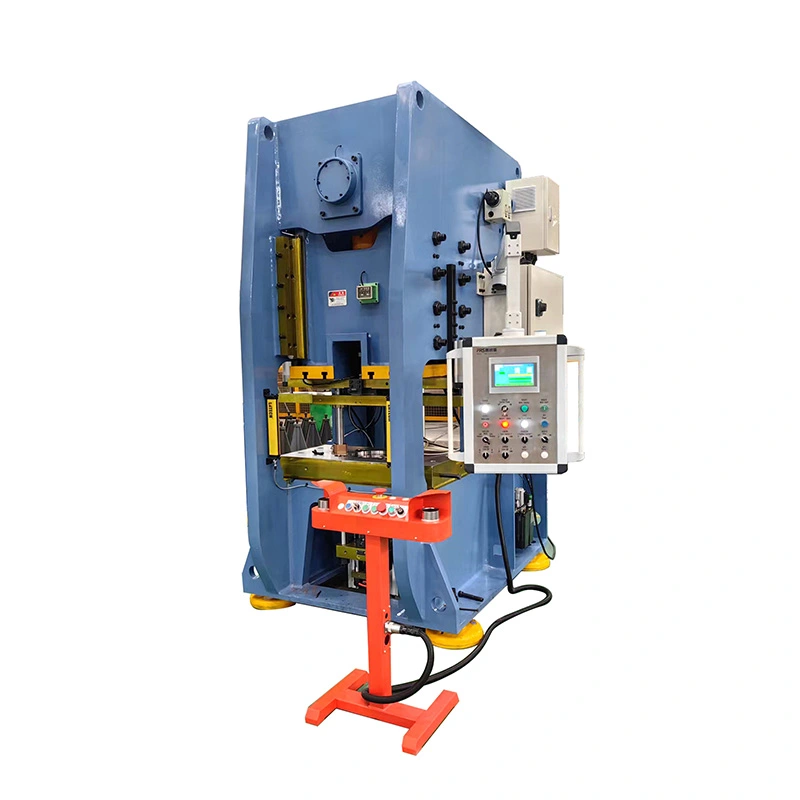
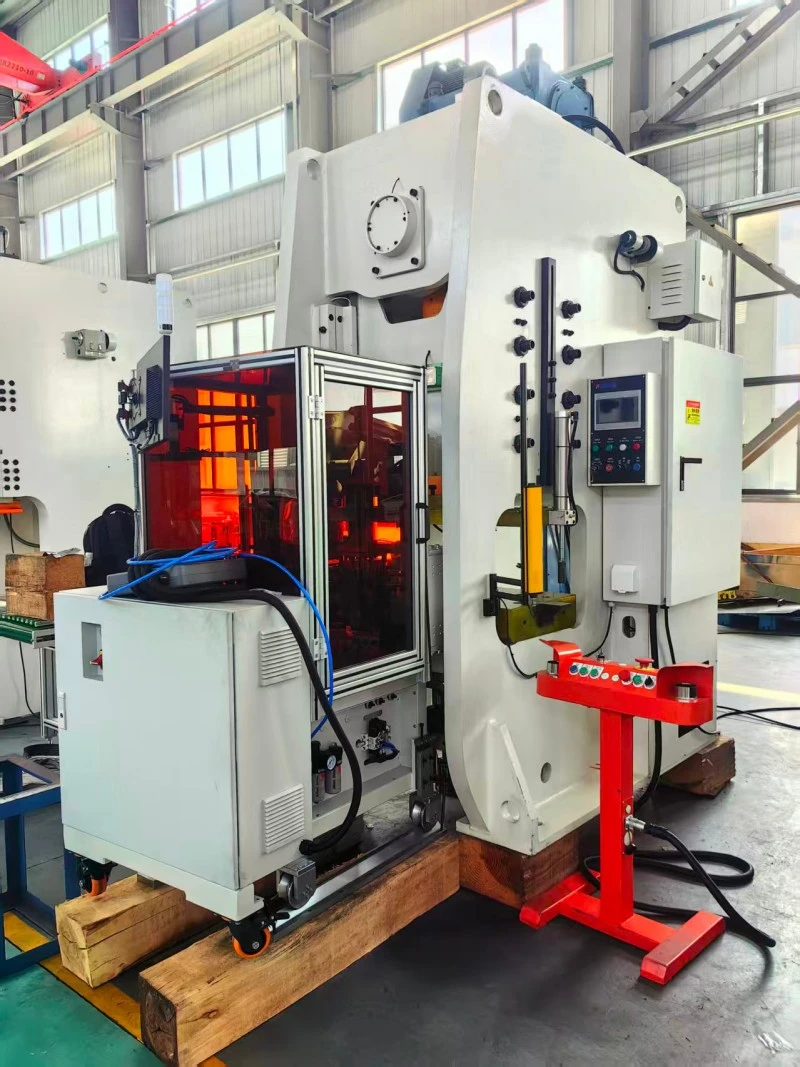
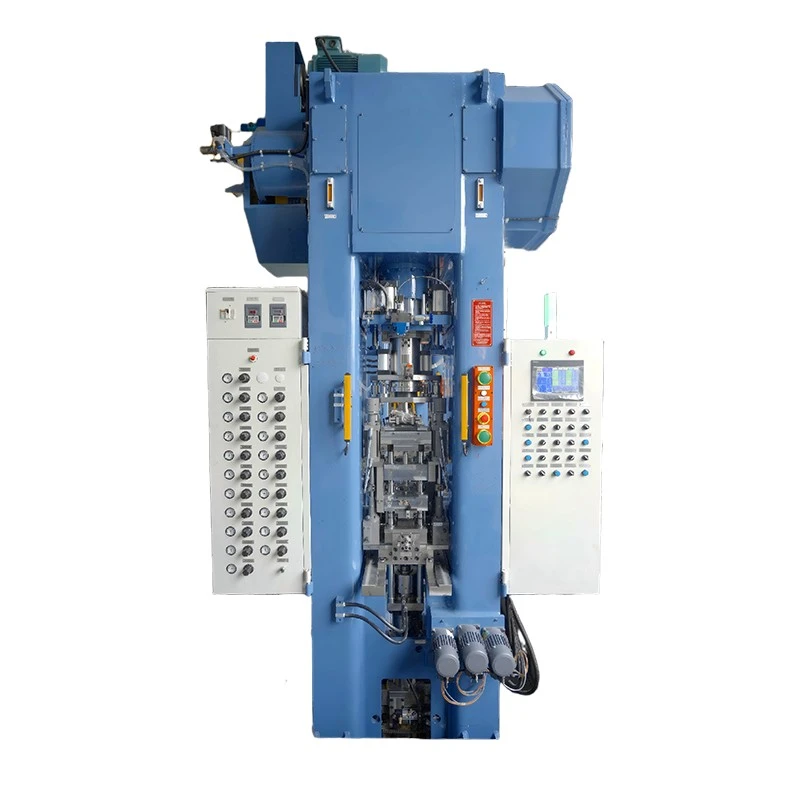
Helautomatisk Dimensjoneringspresse for pulvermetallurgideler
Den helautomatiske dimensjoneringspressen for pulvermetallurgi-deler utviklet av XIAYI er designet for presisjon ettersintringsdimensjonal korreksjon av pulvermetallurgikomponenter. Etter sintring kan PM-deler oppleve dimensjonsendringer eller liten deformasjon forårsaket av termisk krymping og sintringsprosessen. Dette utstyret bruker kontrollert dimensjoneringstrykk for å korrigere indre diameter, ytre diameter og delhøyde, og bidrar til å forbedre dimensjonstoleranse, koaksialitet og overflatefinish.
DeHelautomatisk Dimensjoneringspresse for pulvermetallurgidelerer en 800 kN mekanisk dimensjoneringspresse utviklet spesielt for bruk etter sintring av pulvermetallurgi. Den bruker en stiv sveiset stålramme, en åttesidig langstyrt sleide, pneumatisk tørrfriksjonsclutch-brems og hydraulisk overbelastningsbeskyttelse for å gi stabile formingsforhold under repeterende produksjon.
Maskinen styres av en Siemens PLC og MCGS HMI berøringsskjerm, med jog, enkelttakt og kontinuerlig driftsmodus. Automatiseringsgrensesnitt er reservert for mate- og lossesystemer, slik at utstyret kan operere med MA-seriens manipulatorer eller RA-seriens roboter for automatisk lasting, dimensjonering og lossing.
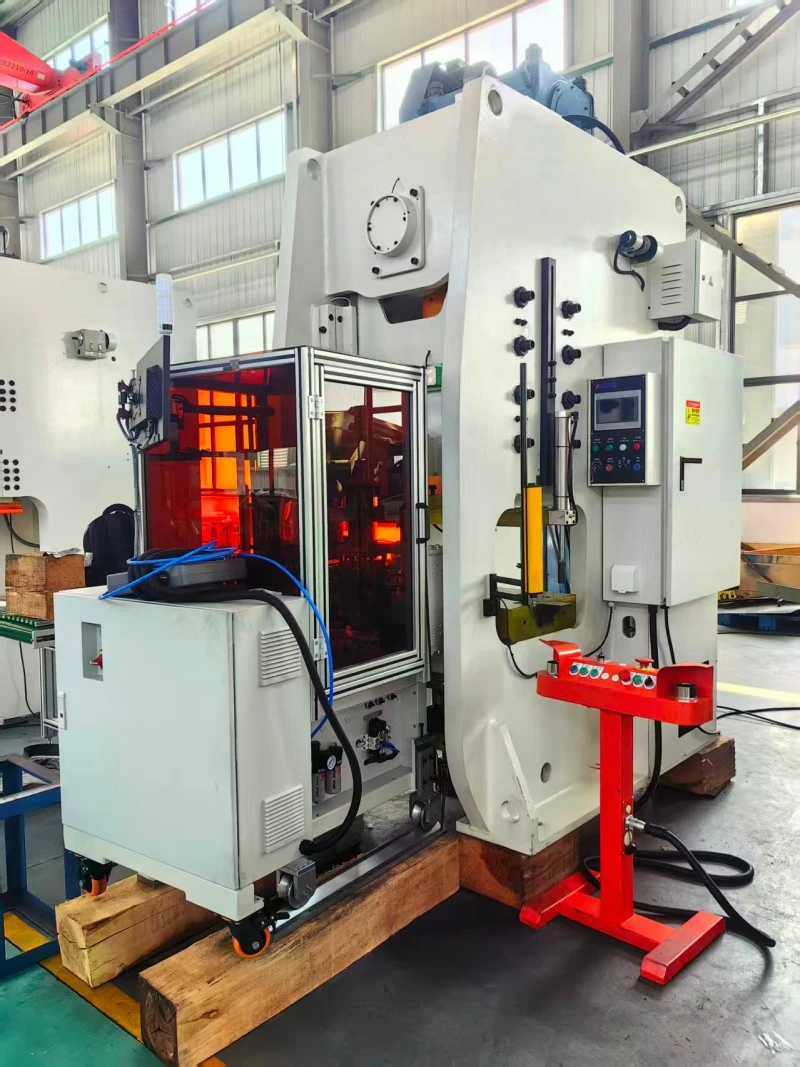
Riktige dimensjoner etter sintring
Sintring er avgjørende for å utvikle de nødvendige mekaniske egenskapene til pulvermetallurgiske deler, men dimensjonsendringer kan forekomme under prosessen. For komponenter med stramme dimensjonskrav kan en sekundær dimensjoneringsoperasjon være nødvendig.
Riktig indre og ytre diameter
FSE-80 påfører kontrollert mekanisk trykk på allerede sintrede komponenter for å korrigere dimensjonsavvik i indre og ytre diameter. Dette er spesielt nyttig for foringer, lagre, støtdemperstempler og andre komponenter hvor dimensjonsnøyaktighet påvirker monteringsytelsen.
Kontroller delhøyde
Dimensjoneringsprosessen kan også korrigere høydevariasjoner forårsaket av sintring. Ved å kontrollere posisjonen til det øvre og nedre verktøyet, kan maskinen bringe komponenthøyden nærmere den nødvendige spesifikasjonen.
Forbedre dimensjonskonsistens
Gjentatt dimensjonering under kontrollerte forhold bidrar til å redusere dimensjonsvariasjon mellom individuelle deler. Dette gjør prosessen egnet for høyvolumproduksjon der konsistente dimensjoner kreves for nedstrømsmontering.
Designet for ettersintringsdeler
I motsetning til en pulverkomprimeringspresse, danner ikke denne maskinen løst metallpulver til en grønn kompakt. Den brukesetter sintringfor å korrigere dimensjonene til en allerede sintret PM-komponent.
Stilling i PM-prosessen
En typisk produksjonsprosess for pulvermetallurgi er:
Pulverpreparering → Pulverkomprimering → Green Compact → Nettingbeltsintring → Post-sintring Dimensjonering → Inspeksjon → Etterfølgende montering eller behandling
Dimensjoneringsoperasjonen kan derfor integreres i en eksisterende PM-produksjonslinje i stedet for å brukes som en frittstående formingsprosess.
Egnet for sintrede komponenter
DeHelautomatisk Dimensjoneringspresse for pulvermetallurgidelerer egnet for deler som har fullført sintringsprosessen, men som krever ytterligere dimensjonskorreksjon. Den kan konfigureres for komponenter med innvendige hull, utvendige diametre, forskjellige høyder og flertrinnsstrukturer.
800 kN Dimensjoneringskraft
FSE-80 gir en maksimal dimensjoneringskraft på800 kN, med et maksimalt dimensjonerende slag på 4 mm og et glideslag på 140 mm.
Kontrollert størrelsesslag
Maksimalt trykkslag er 4 mm, noe som gjør maskinen egnet for kontrollert dimensjonskorreksjon i stedet for storskala forming. Dimensjoneringskraften kan påføres innenfor arbeidsområdet i henhold til egenskapene og dimensjonskravene til den sintrede delen.
Produksjonshastighet
Den teoretiske glideslaghastigheten er 40–75 S.P.M., mens den faktiske dimensjoneringsarbeidshastigheten er ca.20–35 S.P.M.
Faktisk utgang avhenger av komponentgeometri, formkonfigurasjon, lastemetode, dimensjoneringskrav og automatiseringsnivå.
Før du velger utstyr, kan XIAYI evaluere kundens komponenttegning og anbefale passende dimensjoneringskraft, formstruktur og prosessparametere.
Stiv struktur for repeterbar størrelse
Dimensjonskonsistens avhenger sterkt av pressens stivhet og veiledningsnøyaktighet.
FSE-80 bruker en sveisetQ235B stålplaterammesom gjennomgår vibrasjonsaldringsavlastning før tung maskinering. Denne prosessen bidrar til å redusere indre stress i maskinstrukturen.
Slideveiledning med åtte ansikter
Sleiden bruker en åtte-sides lang føringsstruktur for å redusere vinkelavbøyning under pressing. Stabil glideføring hjelper til med å opprettholde den relative posisjonen mellom øvre stempel, dyse og nedre stempel under gjentatte dimensjoneringsoperasjoner.
Stress-avlastet maskinramme
Den sveisede rammen utsettes for vibrasjonsaldringsbehandling før maskinering. Dette bidrar til å forbedre strukturell stabilitet og gir et stivt grunnlag for repeterende dimensjoneringsoperasjoner.
Beskyttelse for stansesettet
Stabil maskinføring reduserer unødvendig bevegelse mellom verktøykomponentene under dimensjoneringssyklusen. Dette bidrar til å opprettholde dimensjoneringsnøyaktigheten og kan også redusere ujevn belastning på dysesettet.
Sikkerhetsbeskyttelse for press og verktøy
Dimensjoneringsoperasjoner krever pålitelig beskyttelse for både operatører og verktøy. Maskinen har mekaniske, pneumatiske og elektriske sikkerhetsfunksjoner for å støtte kontinuerlig produksjon.
Clutch- og bremsebeskyttelse
Den pneumatiske, tørre kombinasjonen clutch-brems bruker dobbel-sløyfe dobbelventilkontroll. Dette gir kontrollert start og stopp av hovedsleiden under produksjon.
Hydraulisk overbelastningsbeskyttelse
En innebygd hydraulisk overbelastningsvernenhet kan slippe ut trykk når det oppstår en unormal overbelastning. Dette bidrar til å beskytte pressstrukturen og dysesettet mot overdreven belastning.
Operatørsikkerhet
Maskinen kan utstyres med fire-nivås lysgardinbeskyttelse, tohånds synkrondrift, dobbeltslagsdeteksjon og nødstoppsperre.
En balansesylinder bidrar også til å motvirke vekten av sleiden og redusere støt under slagreversering.
Digital kontroll og prosessovervåking
DeHelautomatisk Dimensjoneringspresse for pulvermetallurgidelerbruker en Siemens PLS med en MCGS berøringsskjerm HMI for å gi sentralisert maskindrift og overvåking.
Tre driftsmoduser
Kontrollsystemet støtter jog, enkelttakt og kontinuerlig driftsmodus. Dette lar operatører velge riktig modus under oppsett, testing, verktøyjustering og normal produksjon.
Digital parametervisning
Dysehøyden kan vises med en0,1 mm avlesning. Operatører kan overvåke viktige maskinforhold og justere driftsparametere gjennom HMI.
Produksjon og feilovervåking
Kontrollsystemet støtter stykktelling, veivvinkelovervåking og feilalarmlogging. Reserverte I/O-porter er også tilgjengelige for tilkobling med eksterne mate-, losse- og inspeksjonssystemer.
Variabel produksjonshastighet
Hovedmotoren bruker en variabel frekvensomformer, som tillater trinnløs justering av glideslaghastigheten innenfor det aktuelle driftsområdet.
Dysealternativer for forskjellige deler
Standard dysesettet erU1/L1, mens U1/L2- og U2/L2-konfigurasjoner er tilgjengelige for mer komplekse komponenter.
Standard U1/L1-konfigurasjon
Standardkonfigurasjonen er egnet for vanlige dimensjoneringsapplikasjoner etter sintring der komponentstrukturen ikke krever ytterligere stansebevegelser.
Multi-Level Die Strukturer
U1/L2 og U2/L2 dysekonfigurasjoner kan velges for mer komplekse komponenter som krever forskjellige øvre eller nedre stansebevegelser.
Hydraulisk kjernestang
En hydraulisk kjernestang er tilgjengelig for komponenter som krever kontrollert dimensjonering av indre hull. Dette alternativet er spesielt nyttig for bøssinger, støtdemperstempler og andre komponenter med trappetrinn.
Justerbar nedre stempel
Den nedre stanseutkastingshøyden og presseposisjonen kan justeres manuelt innenfor det angitte området. Kjernestangens høyde kan også justeres for å matche forskjellige komponentdimensjoner.
FSE-80MJ Die-Set-parametre
| Punkt | Enhet | FSE-80MJ |
| Dysesetttype | — | U1/L1 |
| Valgfritt dysesett | — | U1/L2, U2/L2 |
| Mellomstempelplatetype | — | Fikset |
| Øvre stempelplate lagerkraft | kN | 800 |
| Mellomstøpeplatelagerkraft | kN | 800 |
| Nedre stempelplatelagerkraft | kN | 800 |
| Justering av nedre stanseutkast | mm | 0–40 |
| Justering av nedre stansetrykk | mm | 0–40 |
| Høydejustering av kjernestang | mm | 0–80 |
| Kjernestang platelagerkraft | kN | 120 |
| Justeringsverktøysett | Sett | 1 |
Automatisk lasting og lossing
Standardmaskinen kan operere med manuell lasting og lossing, mens automatiseringsalternativer er tilgjengelige for kunder som krever høyere produksjonseffektivitet.
Automatisk fôring
En roterende automatisk mateenhet kan integreres i maskinen for å overføre sintrede komponenter til dimensjoneringsdysen. En feilmatingsdeteksjonssensor kan legges til for å identifisere unormale belastningsforhold.
Del rengjøring
En luftblåserenseenhet kan installeres for å fjerne gjenværende pulver eller partikler fra arbeidsstykket etter liming.
Robothåndtering
MA-seriens manipulatorer og RA-seriens roboter kan brukes til automatisk lasting og lossing av arbeidsstykker. Dette gjør at pressen kan operere som en del av en kontinuerlig automatisert produksjonscelle.
Arbeidsprosess
Desizing process is completed through a controlled sequence from loading to discharge.
Trinn 1: Lasting av arbeidsstykker
Sintrede pulvermetallurgikomponenter plasseres i dimensjoneringsdysen manuelt eller med en automatisk manipulator.
Trinn 2: Skyv ned og dimensjonering
Den øvre stansen beveger seg nedover med hovedsleiden og påfører kontrollert trykk for å korrigere de nødvendige dimensjonene, inkludert indre hull, ytre diameter og delhøyde.
Trinn 3: Dvelforming
En kort hvileperiode lar det påførte trykket stabilisere arbeidsstykket og bidrar til å optimalisere dimensjonsnøyaktighet og overflatekvalitet.
Trinn 4: Skyv retur
Hovedsliden går tilbake til utgangsposisjonen etter at dimensjoneringsoperasjonen er fullført.
Trinn 5: Utkasting
Den nedre stansemekanismen hever den dimensjonerte komponenten fra dysehulrommet.
Trinn 6: Avlasting av arbeidsstykket
Den ferdige komponenten kan fjernes manuelt eller med en robotgriper. Et valgfritt luftblåsingssystem kan fjerne gjenværende pulver eller partikler før neste prosess.
Trinn 7: Neste syklus
Maskinen går tilbake til lasteposisjon og starter neste dimensjoneringssyklus for kontinuerlig produksjon.
Hoved tekniske spesifikasjoner
| Punkt | Enhet | FSE-80 |
| Maks størrelseskraft | kN | 800 |
| Maks trykkeslag | mm | 4 |
| Slide Stroke | mm | 140 |
| Teoretisk lysbildeslagfrekvens | S.P.M | 40–75 |
| Faktisk dimensjoneringsarbeidshastighet | S.P.M | 20–35 |
| Slide Høydejustering | mm | 80 |
| Maks dimensjonering av arbeidsstykkelengde | mm | 50 |
| Hovedmotorkraft | kW | 7.5 |
| Strømforsyning | — | AC380V / 50Hz |
| Kontrollspenning | V | AC220 / DC24 |
| Totalvekt med dysesett | T | 8.7 |
| Total dimensjon D×B×H | mm | 2000 × 1500 × 2900 |
Smøring og pneumatisk system
Pålitelig smøring og lufttilførsel er viktig for å opprettholde stabil drift under lange produksjonssykluser.
Sentralisert smøring
Maskinen bruker et progressivt sentralisert fettsmøringssystem med en automatisk alarmfunksjon for blokkering av oljelinjen. Dette hjelper operatører med å identifisere smøreproblemer før de resulterer i unødvendig nedetid.
Pneumatisk luftbehandling
Det pneumatiske systemet bruker en filter-regulator-smøreenhet ved luftinntaket og inkluderer en alarm for lavt lufttrykk.
Standard pneumatiske komponenter
Hovedpneumatiske komponenter kan brukesAIRTAC eller SMCkomponenter, som gir standardiserte erstatningsalternativer og enklere vedlikehold.
Anvendelser for pulvermetallurgi
DeHelautomatisk Dimensjoneringspresse for pulvermetallurgidelerer egnet for dimensjonskorreksjon etter sintring av ulike PM-komponenter.
Støtdemperstempler
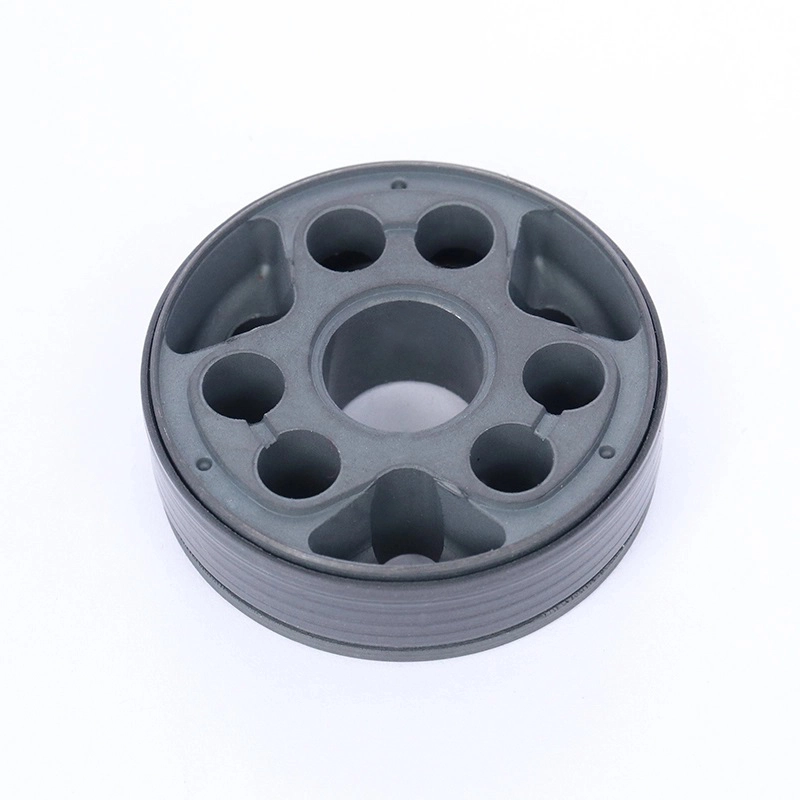
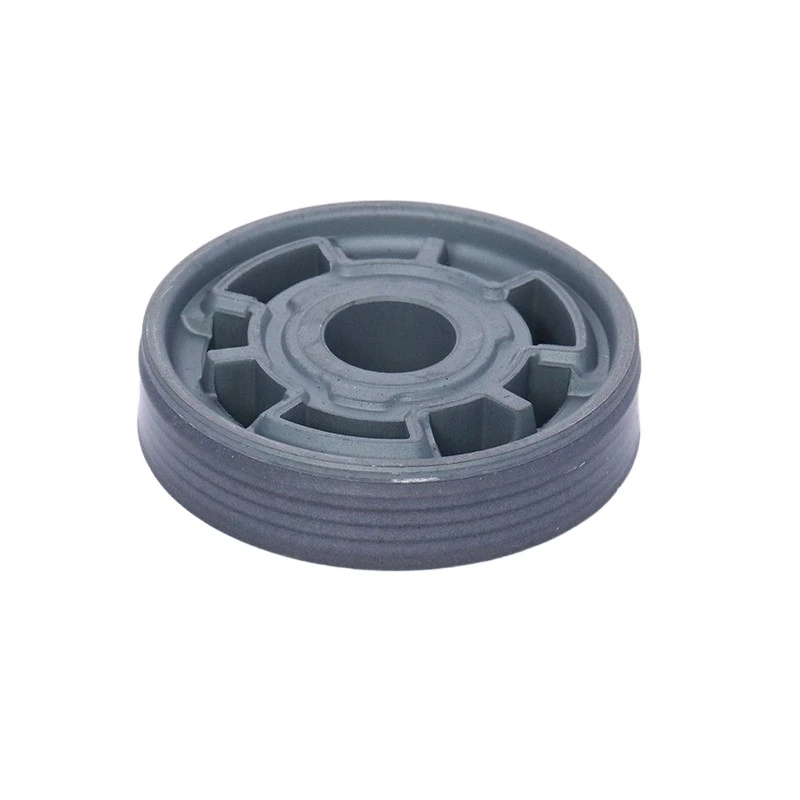
Støtdemperstempler i pulvermetallurgi for biler og motorsykler kan kreve nøyaktige indre og ytre dimensjoner etter sintring. Dimensjoneringsprosessen hjelper til med å korrigere sintringsrelaterte dimensjonsavvik før påfølgende prosessering eller montering.
Lagre og bøssinger
Jernbaserte og kobberbaserte oljeimpregnerte lagre og foringer kan behandles for dimensjonskorrigering av deres indre og ytre overflater.
Gir og kameraer
Sintrede PM-gir, kam og andre strukturelle komponenter kan bruke ettersintringsdimensjonering for å forbedre dimensjonskonsistensen der det er nødvendig.
Flertrinns PM-komponenter
For komponenter med trinnstrukturer eller interne funksjoner, kan valgfrie multi-level dysesett og hydrauliske kjernestangkonfigurasjoner velges i henhold til deltegningen.
Integrasjon med en PM-produksjonslinje
Dimensjoneringsmaskinen kan kobles til oppstrøms og nedstrøms pulvermetallurgiutstyr for å skape en kontinuerlig produksjonsarbeidsflyt.
Tilkobling med komprimeringsutstyr
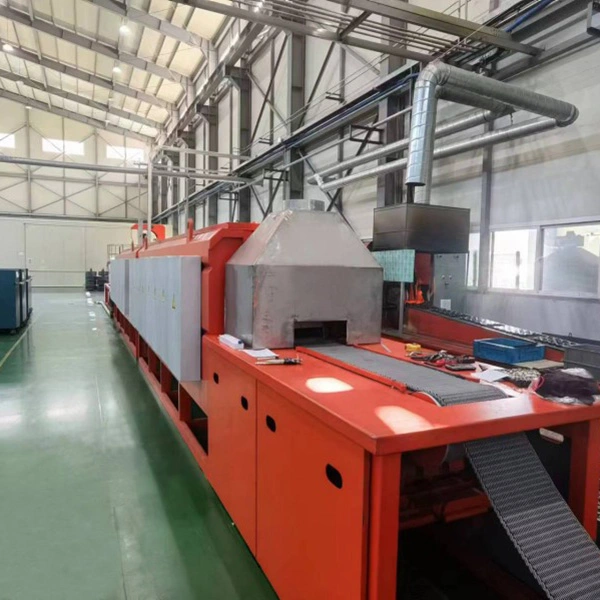
Maskinen kan brukes etter en pulverkomprimeringspresse og nettingbeltsintringsovn. Grønne presser blir først presset og sintret før de går inn i limingsprosessen etter sintring.
Automatisert deloverføring
MA-seriens manipulatorer eller roboter i RA-serien kan overføre deler mellom produksjonsstadier, redusere manuell håndtering og hjelpe til med å synkronisere maskinens syklustider.
Inspeksjon og sortering
En inspeksjonsstasjon for emner og en sorteringsstasjon for ferdige deler kan legges til når produksjonen krever automatisert kvalitetskontroll og klassifisering.
En typisk automatisert produksjonsflyt kan derfor konfigureres som:
Powder Compaction → Green Compact Handling → Mesh Belt Sintering → Sizing → Inspection → Sorting
Valgfri konfigurasjon
Ulike komponenter krever ulike verktøy- og automatiseringsnivåer. XIAYI tilbyr valgfrie moduler i henhold til kundens produkt- og produksjonskrav.
Die Set-alternativer
Tilgjengelige formkonfigurasjoner inkluderer U1/L2 og U2/L2. En hydraulisk kjernestangenhet og toveis kontrollert balansesylinder for øvre stempel er også tilgjengelig for spesifikke komponentstrukturer.
Trykk på funksjonsalternativer
Pressen kan utstyres med en roterende automatisk mateenhet, sensor for feilmating, renseenhet for luftblåsing av arbeidsstykker, dobbelttaktsdeteksjon og automatisk dysehøydejusteringsmodul.
Automatiseringsalternativer
Automatisering kan omfatte MA-seriens manipulatorer, RA-serien roboter, inspeksjonsstasjoner for arbeidsstykker og sorteringsstasjoner for ferdige deler. Maskinen kan også kobles sammen med en pulverkomprimeringspresse og sintringsovn med nettingbånd.
Maskinen møterGB/T 10924-2009ogGB27607-2011trykkstandarder og støtter CE-sertifiseringskrav.
Levering, installasjon og service
Før forsendelse gjennomgår hver maskin tomgangs- og lasttesting for å verifisere mekanisk, elektrisk og kontrollsystemdrift.
Dokumentasjon
Standard dokumentasjonspakken inkluderer bruksanvisning, elektriske tegninger og reservedelsliste.
Installasjon og opplæring
XIAYI sørger for installasjon og igangkjøring på stedet av ingeniører når det er nødvendig. Operatøropplæring dekker maskindrift, bytte av die-sett, parameterinnstilling, feilsøking og vedlikehold på flere nivåer.
Garanti og teknisk støtte
Standard garantiperiode er12 måneder. I løpet av garantiperioden får kvalitetsrelaterte feil svar innen4 timer, med støtte på stedet innenfor2 dagernår det er nødvendig.
XIAYI tilbyr også livslang reservedelsforsyning og teknisk rådgivning.
Prosess- og verktøystøtte
For nye prosjekter kan kundene gi komponenttegninger slik at XIAYI kan anbefale passende dysesett, dimensjoneringskraft og prosessparametere før utstyrsproduksjon.
Ofte stilte spørsmål
Hva er forskjellen mellom en limpresse og en pulverkomprimeringspresse?
En komprimeringspresse danner metallpulver til en grønn kompakt før sintring. En limpresse korrigerer dimensjonene til sintrede deler etter sintring.
Kan FSE-80 prosesstrinn støtdemperstempler?
Ja. FSE-80 støtter U1/L1, U1/L2 og U2/L2 dysekonfigurasjoner, med hydrauliske kjernestangalternativer for komplekse interne strukturer.
Kan maskinen fungere helautomatisk?
Ja. Automatisk fôring, MA Series manipulatorer, RA Series roboter, inspeksjons- og sorteringssystemer kan integreres i henhold til produksjonskrav.
Hva er kraft- og luftkravene?
Standard strømforsyning er AC380V / 50Hz, og anbefalt lufttrykk er 0,6–0,8 MPa. Gjeldende omgivelsestemperatur er -10°C til 50°C.
Hva er den maksimale dimensjoneringskraften?
FSE-80 gir en maksimal dimensjoneringskraft på800 kN, with a maximum pressing stroke of 4 mm and an actual sizing working rate of 20–35 S.P.M.
Hva er ledetiden og MOQ?
Standard levering er ca40–55 virkedager, mens tilpassede konfigurasjoner vanligvis krever 55–70 virkedager. MOQ er1 enhet.
Hvilken vedlikeholdsstøtte gir XIAYI?
XIAYI leverer bruksanvisninger, elektriske tegninger, reservedeler, installasjon og igangkjøring, operatøropplæring og teknisk støtte. Standard garantiperiode er12 måneder.
Send forespørsel
Kontaktinfo
-
Adresse
No.209 Lane 520 Tongning Rd, Qianjiang Street, Jiangbei-distriktet, Ningbo City, Zhejiang-provinsen, Kina
-
Tlf
-
E-post
Få et skreddersydd tilbud for støtdemperdelene dine
Hvorfor globale kjøpere velger Ningbo Xiayi:
✓ IATF 16949-sertifisert — Feilfrekvens strengt kontrollert under 0,1 %.
✓ Forsyning i full kategori — stempler, stenger, fjærer, stemplinger og gummideler.
✓ FoU-støtte — Tilpassede pulvermetallurgiformler og 7-10 dagers rask prototyping.
✓ Påvist kapasitet — 50 millioner kjernestempler produsert årlig for globale OEM-er.
Klar til å starte? Fyll ut skjemaet nedenfor og ingeniørteamet vårt vil svare innen 24 timer med en tilpasset anbefaling.
Relaterte produkter


Nyhetsanbefalinger