- Hjem
- Om oss
- Produkter
- Nyheter
- Last ned
- Send forespørsel
- Kontakt oss
Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Produkter
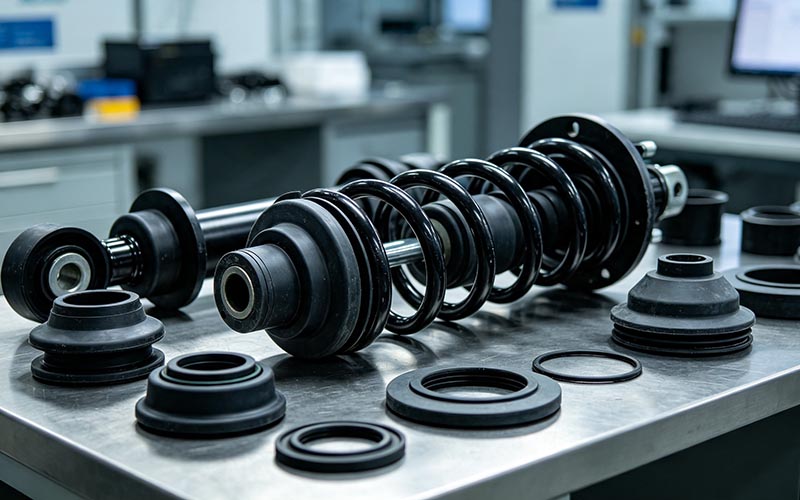
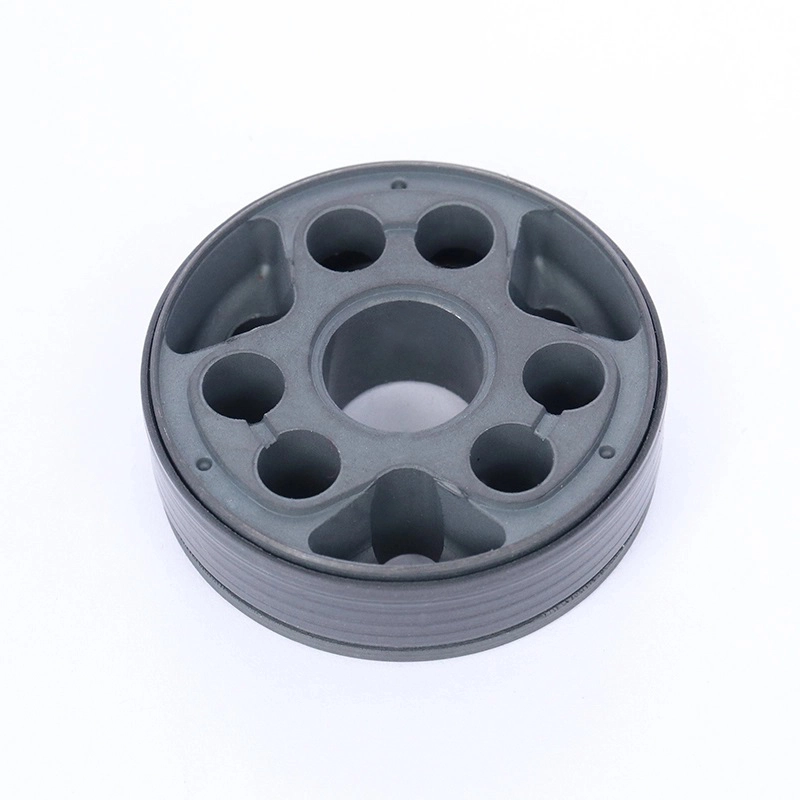
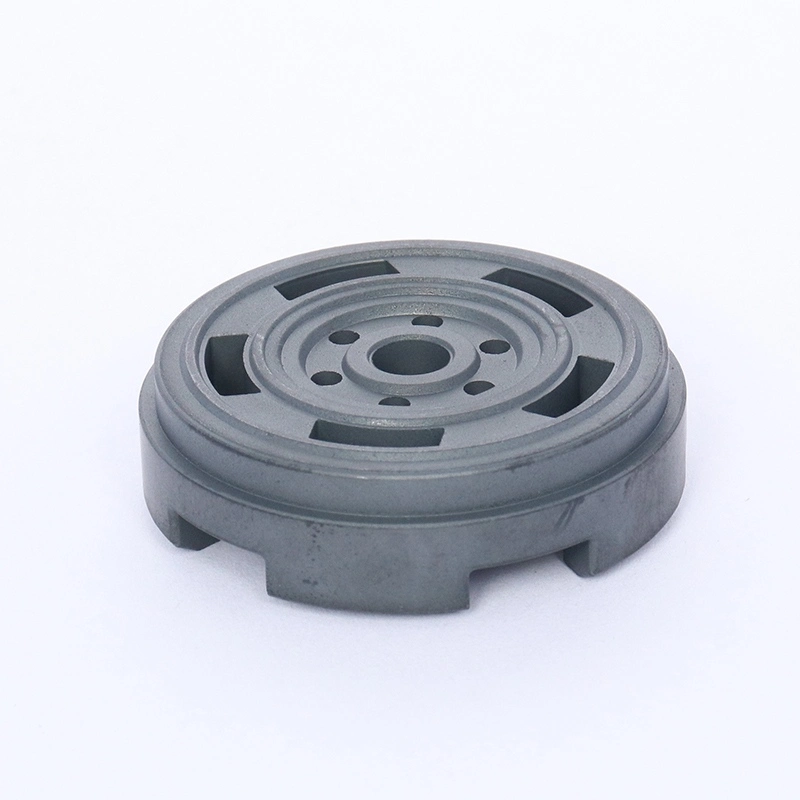
Vi leverer støtdemperkomponenter i full kategori, inkludert stempler, stansinger, gummipakninger, stempelstenger, fjærer og egenutviklede bånd-/rillemaskiner.
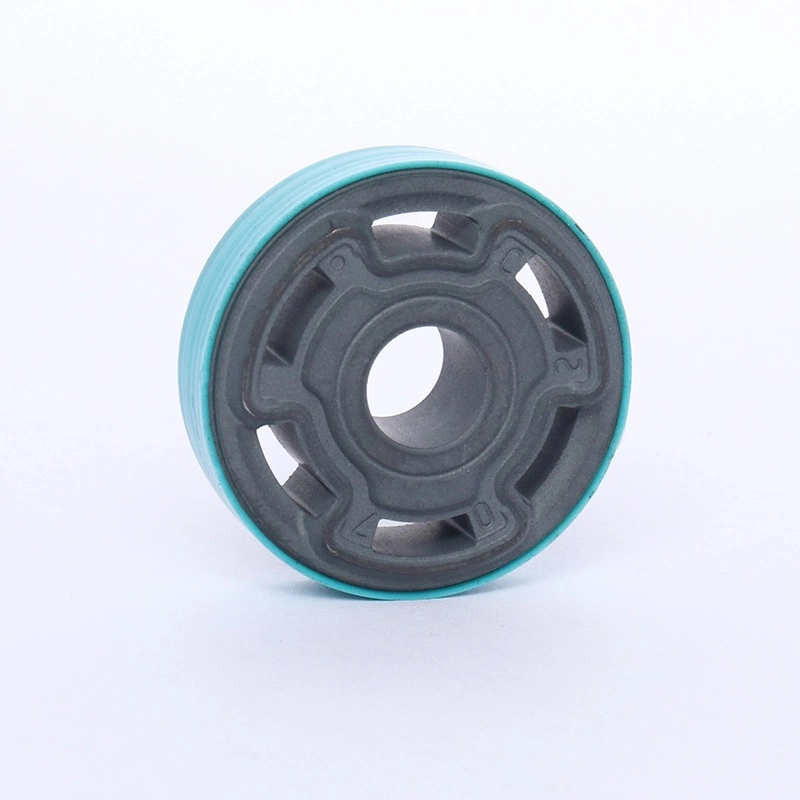

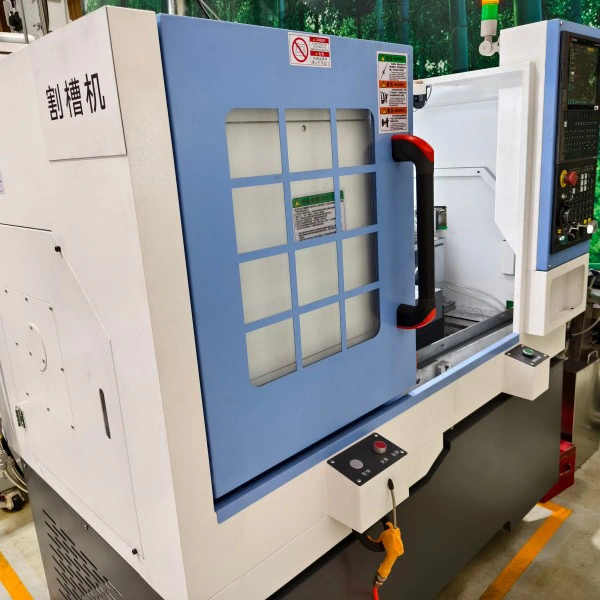
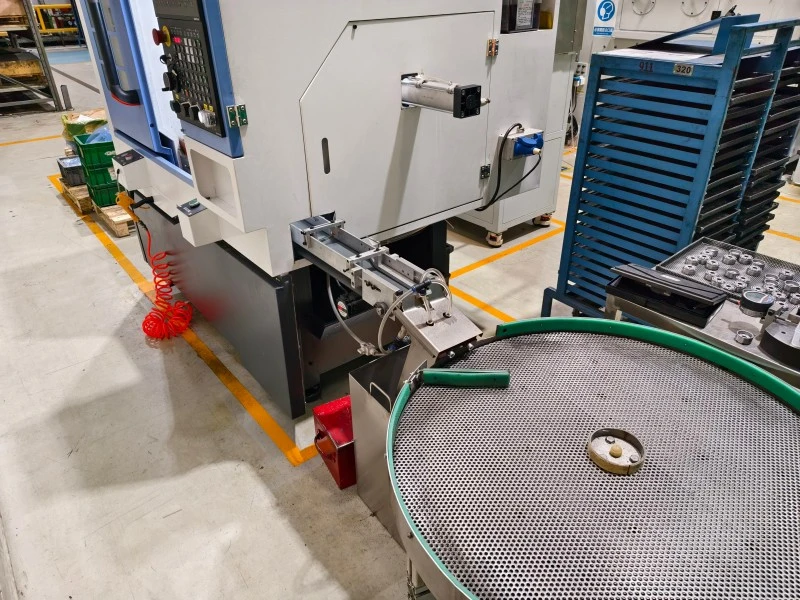
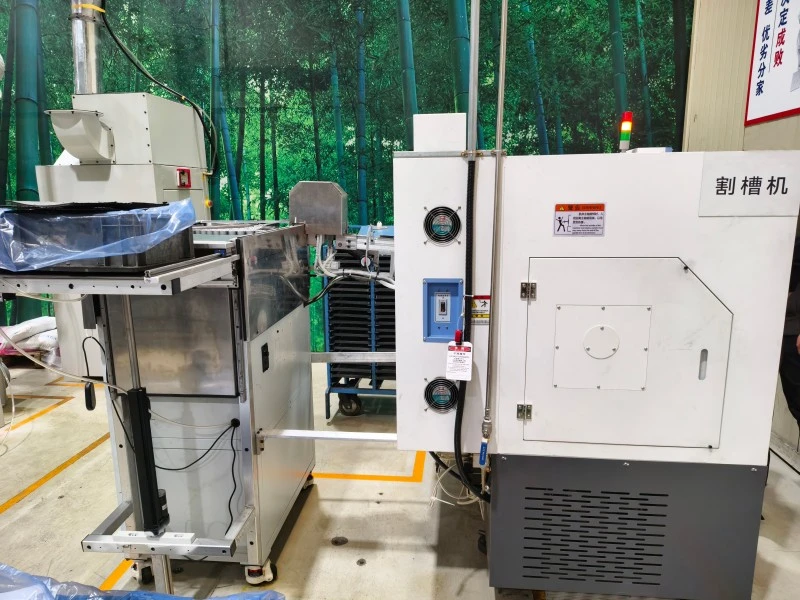
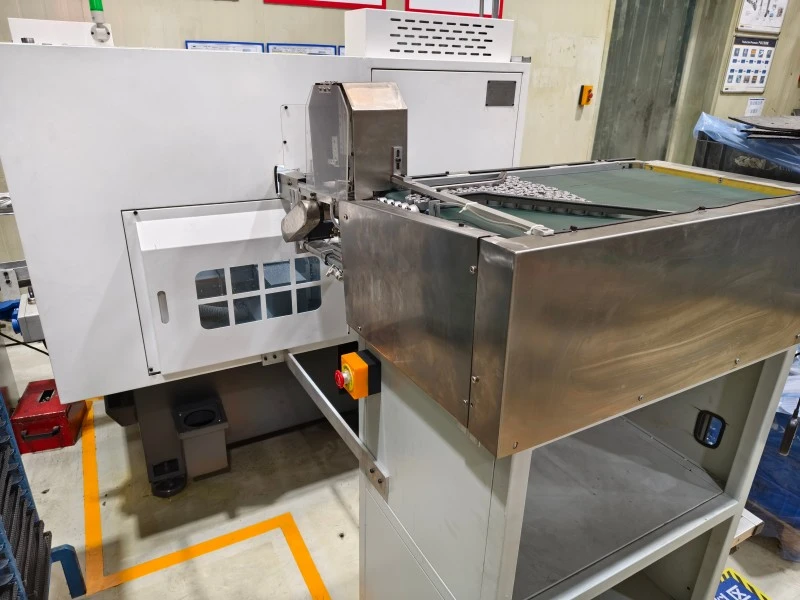
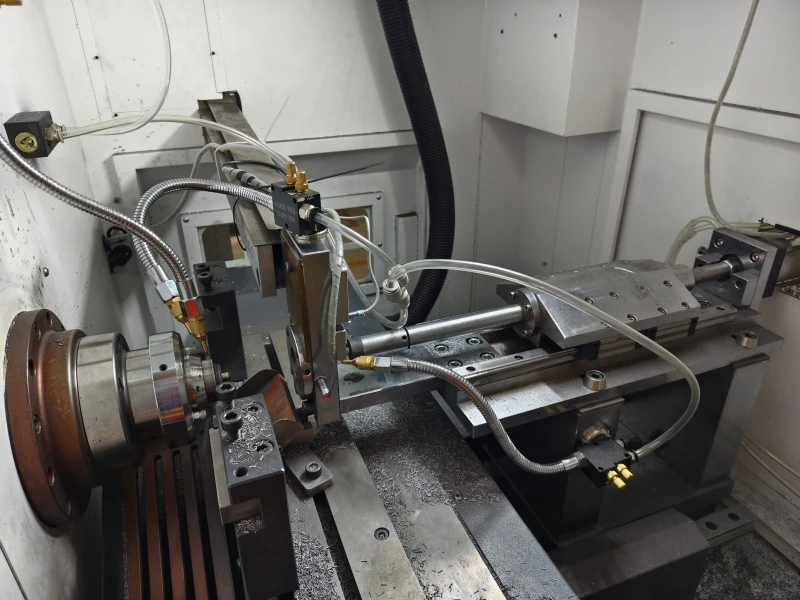
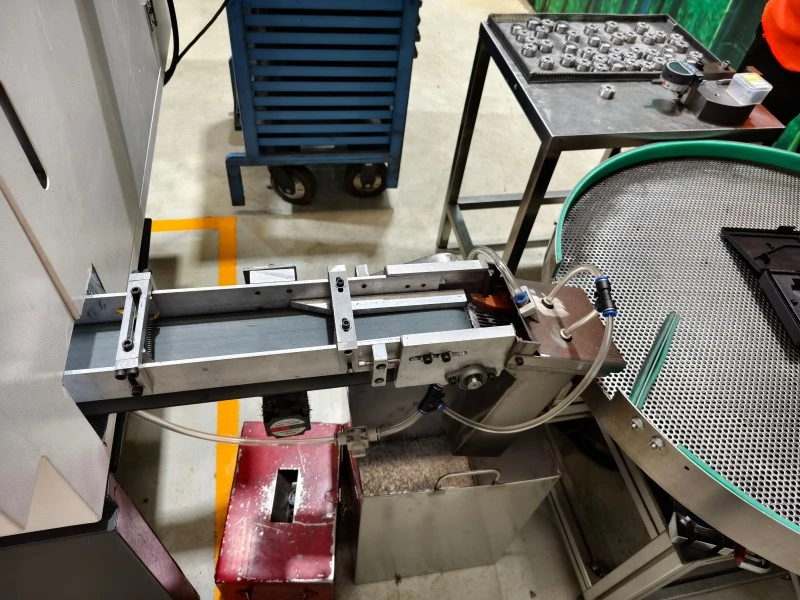
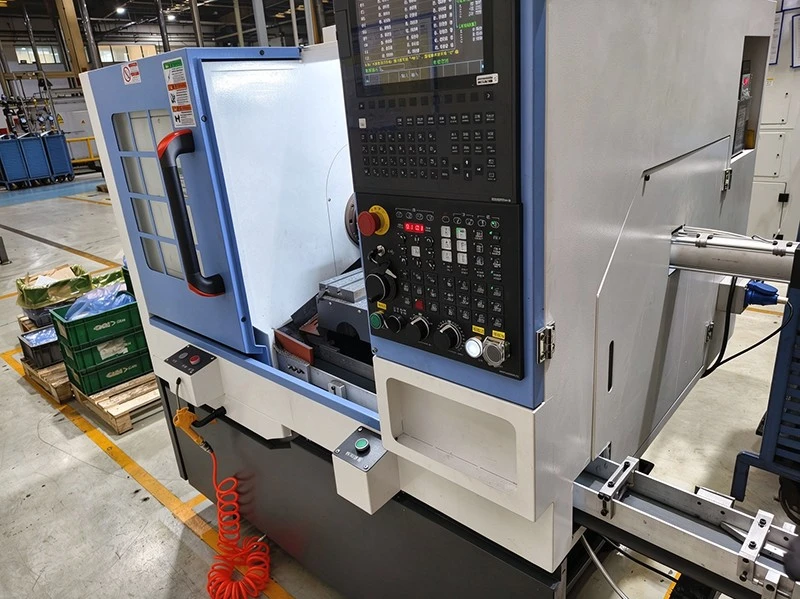
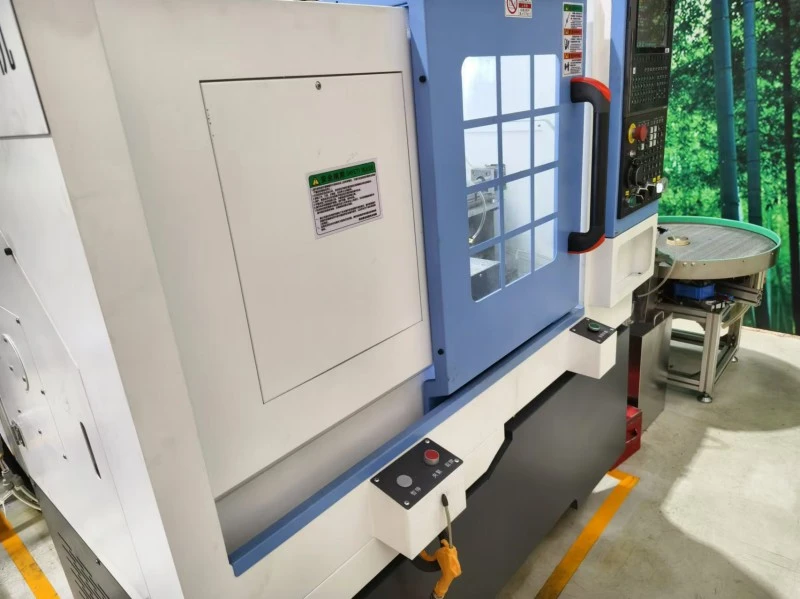
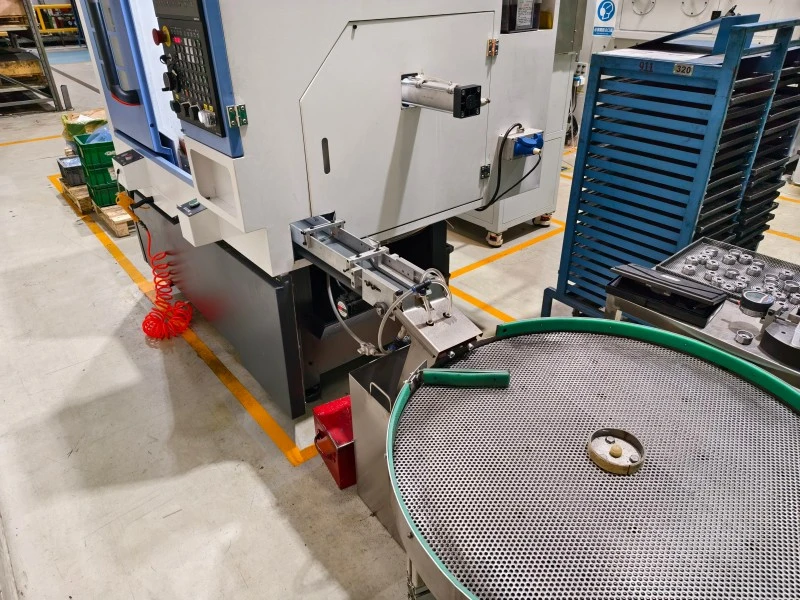
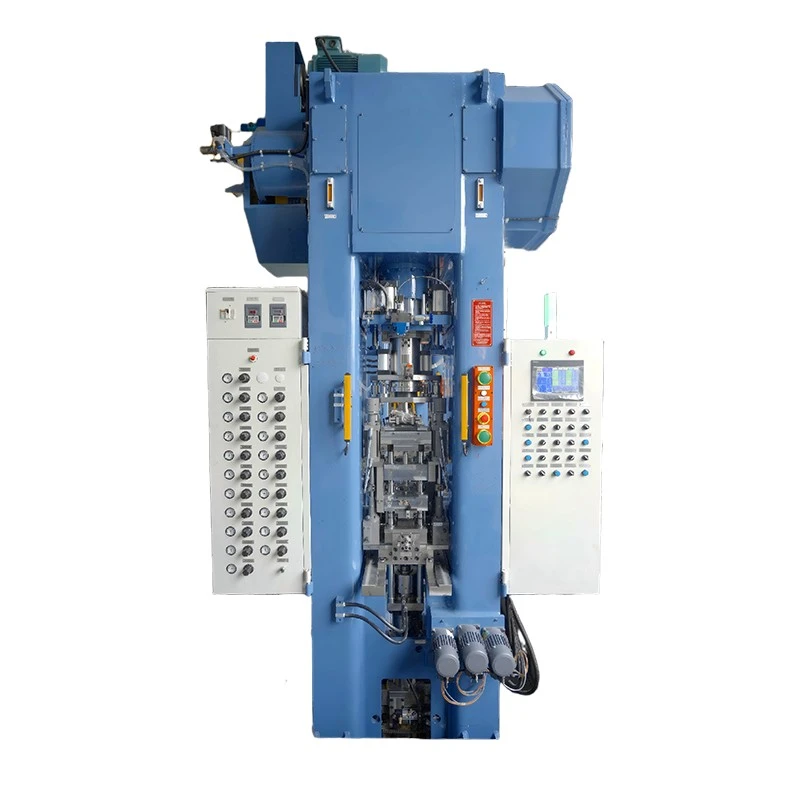
Helautomatisk stempelsporskjæremaskin
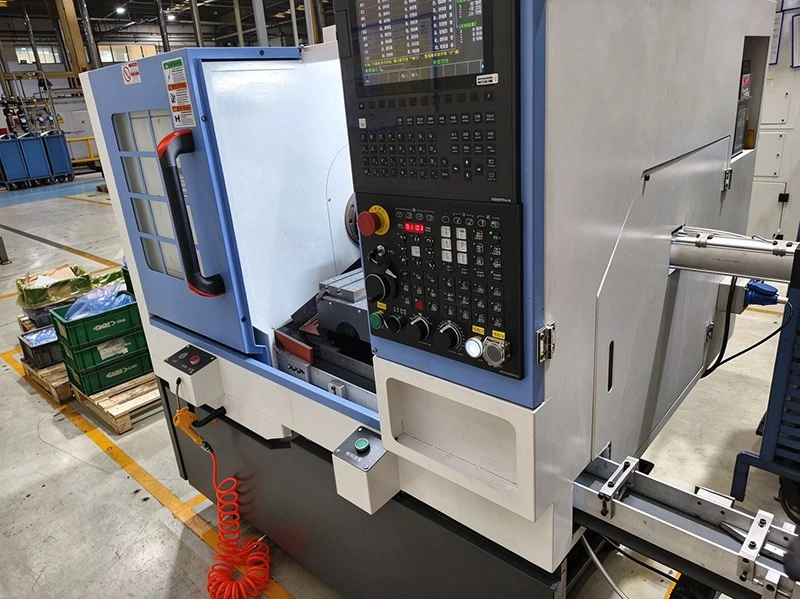
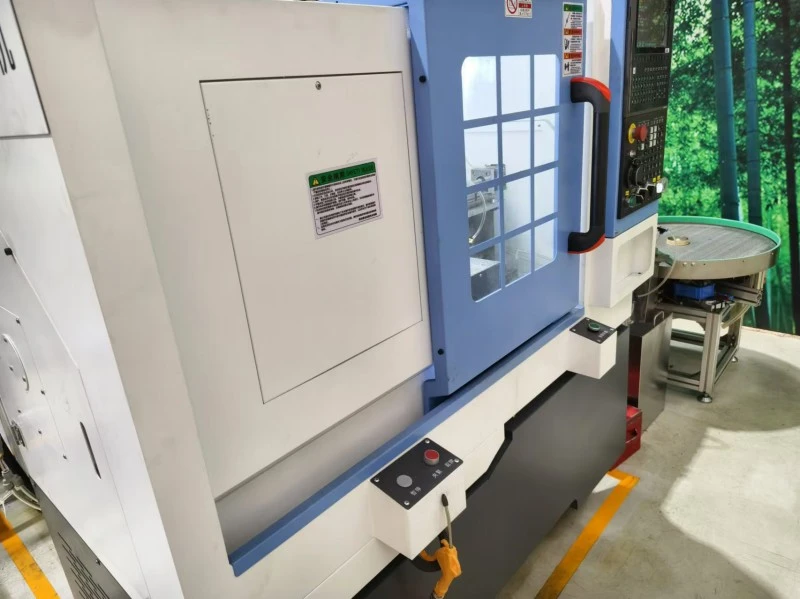
Den helautomatiske stempelsporskjæremaskinen XYGC-(N) er en CNC-maskinløsning utviklet av XIAYI for demping av oljespor og tetting av sporbehandling på støtdemperstempler i pulvermetallurgi. Utstyrt med et Dafeng DF21-TDc CNC-system, servodrift, 0–3000 rpm spindel og 0,01 mm maskinerings- og gjentatt posisjoneringsnøyaktighet, integrerer den automatisk mating, arbeidsstykkeposisjonering, pneumatisk fastspenning, valgfri stempelvending, sporskjæring og lossing.
Ningbo XIAYI elektromekanisk teknologi utvikletHelautomatisk stempelsporskjæremaskinXYGC-(N) for presisjonsbearbeiding av dempende oljespor og tetningsspor på pulvermetallurgiske støtdemperstempler. Utstyret kombinerer automatisk mating, gjenkjenning av emner, pneumatisk fastspenning, valgfri stempelflipping, CNC-sporskjæring og automatisk lossing i én produksjonsenhet.
Ved å bruke enDafeng DF21-TDc CNC-kontrollsystemog servodrivteknologi, oppnår maskinen maskineringsnøyaktighet av0,01 mmog gjenta posisjoneringsnøyaktigheten av0,01 mm. Med spindelhastigheter justerbare fra 0–3000 rpm, automatisk smøring, sirkulerende skjærevæskekjøling og utskiftbare stempelfester, er den designet for kontinuerlig produksjon av forskjellige stempelspesifikasjoner.
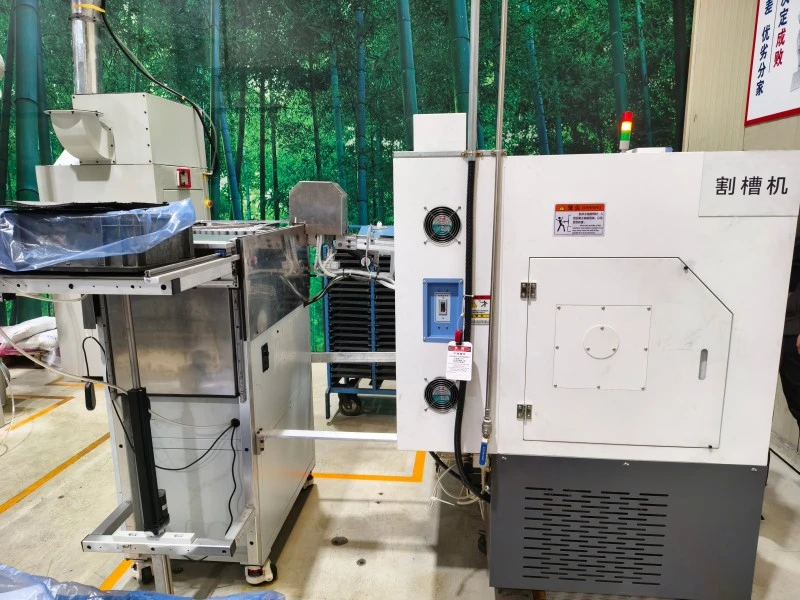
Krav til sporbearbeiding
Dempende oljespor
Dempende oljespor gir utpekte strømningsbaner for hydraulikkolje i støtdemperstempelenheten. Deres dimensjonskonsistens er viktig når produsenter krever repeterbar stempelytelse over en produksjonsbatch.
CNC-bearbeidingssystemet gjør at sporskjæringsbanen og maskineringsparametere kan defineres gjennom den programmerte prosessen. Dette gir kontrollert bevegelse av skjæreverktøyet langs den nødvendige sporgeometrien.
Tetting av spor
Utstyret kan også konfigureres for tetting av sporbearbeiding på pulvermetallurgiske stempler. Posisjoneringsfestet og skjæreverktøyet velges i henhold til stempelstrukturen og nødvendige spordimensjoner.
For forskjellige stempelkonstruksjoner kan dedikert verktøy leveres for å opprettholde riktig forhold mellom arbeidsstykkets referanseposisjon og skjærebanen.
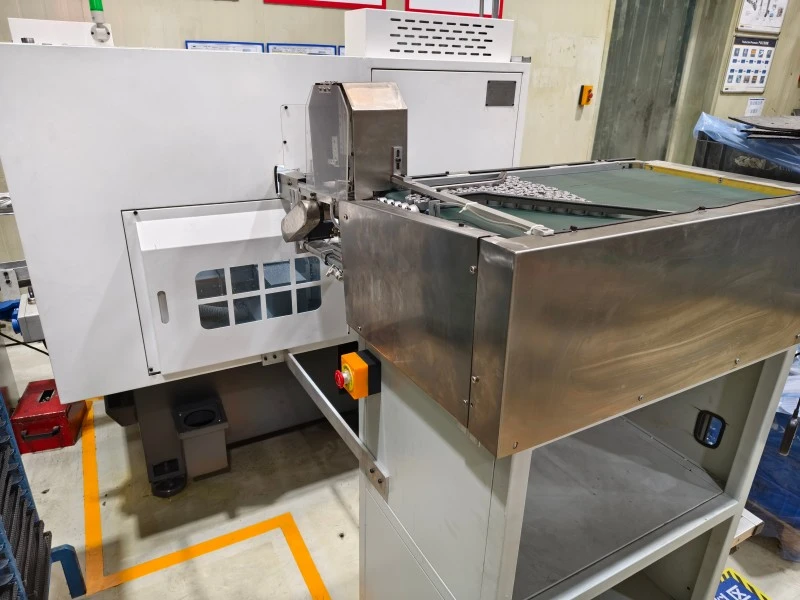
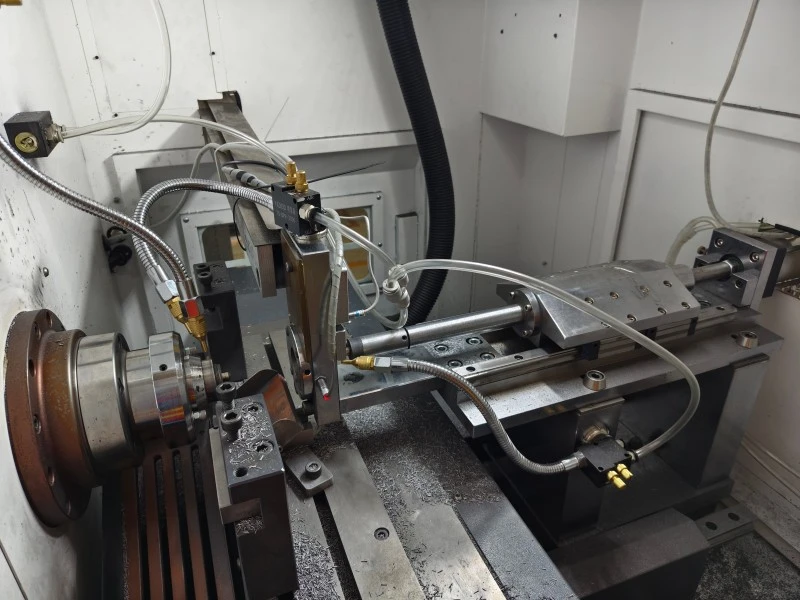
CNC maskineringsnøyaktighet
0,01 mm nøyaktighet
DeHelautomatisk stempelsporskjæremaskinbruker et Dafeng DF21-TDc CNC-kontrollsystem med servodrevet bevegelse. Den angitte maskineringsnøyaktigheten når0,01 mm, mens gjentatt posisjoneringsnøyaktighet er også0,01 mm.
Dette nivået av posisjoneringskontroll bidrar til å opprettholde konsistens i spordimensjoner og omkretsplassering under gjentatte bearbeidingssykluser.
Servo Drive Movement
Servodrevne matemoduler styrer bevegelsen til bearbeidingsaksene. X/Z-akse kuleskruer og lineære føringer gir den mekaniske overføringen som kreves for kontrollert verktøybevegelse.
Kombinasjonen av CNC-programmering, servodriftskontroll, kuleskruetransmisjon og dedikerte posisjoneringsarmaturer skaper en konsekvent maskineringsreferanse for hvert stempel.
Spindelhastighetsjustering
Spindelhastigheten kan justeres fra0–3000 rpmi henhold til maskineringskravet. 3,7 kW spindelservomotor og matchende servodrivere gir drivkapasiteten for sporskjæringsoperasjonen.
Faktisk spindelhastighet og skjæreparametere kan velges i henhold til stempelmateriale, sporgeometri, kutterspesifikasjoner og produksjonskrav.
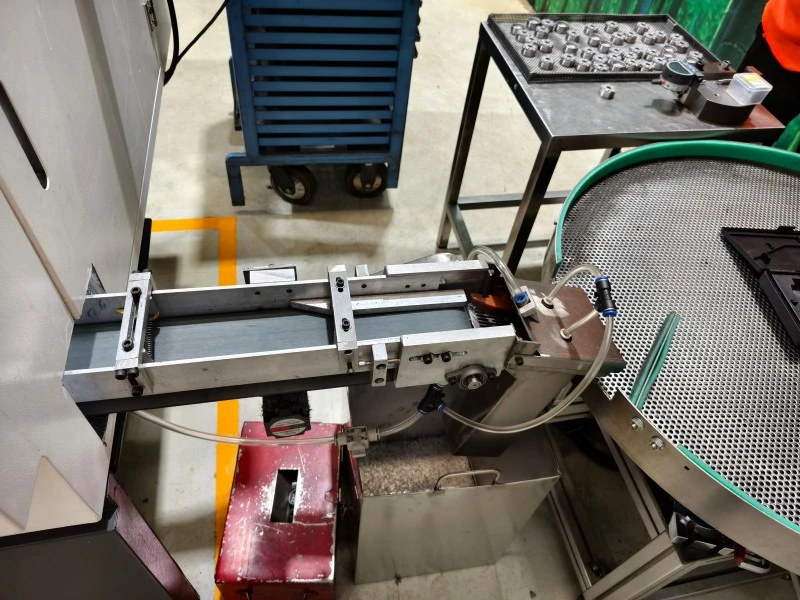
Plassering av arbeidsstykket
Stempelreferanseposisjon
Nøyaktig rillebearbeiding avhenger av å opprettholde et stabilt forhold mellom stempelet og skjæreverktøyet. Maskinen bruker en dedikert posisjoneringschuck og lokaliseringsdor i henhold til stempeldesignet.
Under automatisk lasting registrerer sensorer arbeidsstykkets posisjon før den pneumatiske chucken klemmer stempelet for maskinering.
Pneumatisk klemme
Det pneumatiske klemsystemet sikrer stempelet under CNC-skjæreoperasjonen. AIRTAC pneumatiske komponenter brukes til de aktuelle klem- og bevegelsesfunksjonene.
Stabil fastholding av arbeidsstykket bidrar til å forhindre uønsket bevegelse under skjæring og støtter repeterbar sporplassering.
Stempelflipping
For stempeldesign som krever maskinering på forskjellige sider, kan en valgfri pneumatisk vippemekanisme endre stempelorienteringen automatisk.
Dette gjør at den samme automatiserte produksjonssyklusen kan imøtekomme krav til dobbeltsidig rilling uten å kreve at operatørene manuelt flytter hvert arbeidsstykke.
Styring av skjæreverktøy
Dedikerte rillekuttere
Ulike stempeldesign kan kreve forskjellige spordimensjoner og skjæregeometrier. Maskinen bruker derfor dedikerte sporfresere valgt i henhold til stempeldimensjoner og sporkrav.
Verktøykonfigurasjonen kan endres når produksjonsmodellen endres, slik at skjæresystemet kan tilpasse seg forskjellige stempelspesifikasjoner.
Verktøyet tilbaketrekkingsposisjon
Etter at den programmerte rillebearbeidingsoperasjonen er fullført, trekker skjæreenheten seg tilbake til utgangsposisjonen før det ferdige stempelet avlastes.
Denne programmerte bevegelsen gir en definert sekvens mellom fullføring av bearbeiding og overføring av arbeidsstykket, og reduserer interferens mellom kutteren og lossemekanismen.
Skjærevæskekontroll
Maskinen inkluderer et sirkulerende kjølesystem for skjærevæske. Skjærevæske tilføres under maskinering for å hjelpe til med varmestyring og sponfjerning rundt skjæreområdet.
Sirkulasjonssystemet inkluderer en dedikert kjølevannstank og filtreringsarrangement. Regelmessig inspeksjon og rengjøring av skjærevæskesystemet er nødvendig for å opprettholde stabile maskineringsforhold.
CNC-programstyring
Programmert Groove Geometri
CNC-systemet utfører forhåndsprogrammerte maskineringskoder for det nødvendige dempende oljesporet eller tetningssporet. Spordimensjoner og verktøybevegelse bestemmes i henhold til produksjonsprogrammet og verktøykonfigurasjonen.
Denne tilnærmingen lar produsenter etablere repeterbare bearbeidingsforhold for forskjellige stempelmodeller.
Parameterjustering
Ved endring av stempelspesifikasjoner kan operatører endre de tilsvarende CNC-parametrene etter å ha installert riktig posisjoneringsfeste og skjæreverktøy.
Evnen til å kombinere dedikert verktøy med justerbare CNC-programmer gjør at én maskinkonfigurasjon støtter flere kompatible stempelmodeller.
Maskinering av datalagring
CNC-kontrollsystemet støtter maskineringsdatalagring, og gir en referanse for produksjonsoppsett og prosessstyring. Lagrede programmer kan hjelpe operatører med å reprodusere etablerte maskineringsforhold når de går tilbake til en eksisterende stempelmodell.
Automatisk delhåndtering
Skuffmating
Pulvermetallurgiske støtdemperstempler plasseres på matebrettet og transporteres automatisk mot maskineringsområdet.
Matemekanismen reduserer behovet for manuell lasting av individuelle stempler og støtter kontinuerlige bearbeidingssykluser.
Deteksjon og fastspenning
Sensorer identifiserer det innkommende arbeidsstykket og bekrefter dets posisjon før pneumatisk fastspenning. Dette gjør at maskinen kan etablere den nødvendige bearbeidingsposisjonen før CNC-programmet starter.
Automatisk lossing
Når sporbearbeidingen er fullført, går klippeenheten tilbake til utgangsposisjonen, og avlastningsmekanismen overfører det ferdige stempelet til utmatingsområdet.
Maskinen går deretter tilbake til neste maskineringssyklus, noe som tillater kontinuerlig automatisert produksjon.
Maskinkonfigurasjon
CNC kontrollenhet
Kontrollsystemet bruker enDafeng DF21-TDc CNC-systemmed en 3,7 kW spindel servomotor og matchende servodrivere.
Overføringssystem
Servomatemoduler, X/Z-akse kuleskruer, lineære føringer og revolverskjæreenheten danner den primære maskineringstransmisjonsstrukturen.
Pneumatiske komponenter
Det pneumatiske systemet inkluderer AIRTAC-sylindere, magnetventiler og en luftfilterregulatorenhet. Omrons nærhetsbrytere, magnetiske sensorer og sikkerhetsdørmikrobrytere brukes til posisjons- og sikkerhetsovervåking.
Hjelpeutstyr
Maskinen inkluderer et automatisk smøresystem for styreskinne, kjøletank for sirkulerende skjærevæske, matebrett, utløpstransportbånd og roterende lossebord.
Hoved tekniske spesifikasjoner
| Punkt | Spesifikasjon |
| Modell | XYGC-(N) helautomatisk stempelrillemaskin |
| CNC dreiebenkenhet Dimensjon (L × B × H) | 1520 × 980 × 1620 mm |
| Hel maskindimensjon med fôring og lossing | 2635 × 2735 × 1620 mm |
| Maskinvekt | 1000 kg |
| Nominell spenning / frekvens | 380V 3-fase / 50Hz |
| Jording | Obligatorisk |
| Maks. Strømforbruk | 6 kW |
| CNC kontrollsystem | Dafeng DF21-TDc |
| Spindelhastighetsområde | 0–3000 rpm |
| Maskineringsnøyaktighet | 0,01 mm |
| Gjenta posisjoneringsnøyaktighet | 0,01 mm |
| Arbeidslufttrykk | 0,5–1 MPa |
| Anbefalt lufttrykk | 0,5–0,7 MPa |
| Luftinntaksrør | Φ10 |
| Drivenhet | Servomotordrift |
Produksjonsapplikasjoner
Støtdemperstempler til biler
DeHelautomatisk stempelsporskjæremaskiner designet for pulvermetallurgiske stempler som brukes i hydrauliske støtdempere i biler. Den kan utføre dempende oljespor og tetningssporbearbeiding i henhold til nødvendig stempeldesign.
Motorsykkel støtdemper stempler
Utstyret kan også brukes til produksjon av hydrauliske støtdempere på motorsykler der det kreves konsekvente spordimensjoner og automatisert materialhåndtering.
OEM og komponentproduksjon
Maskinen er egnet for støtdemperkomponentprodusenter og stempel-OEM-underleverandører som trenger automatisert CNC-sporbearbeiding for gjentatt produksjon.
For produsenter som bruker flere stempelproduksjonsprosesser, kan sporeutstyret også kobles til XIAYIs helautomatiske PTFE-stempelbåndutstyr for å skape en mer komplett automatisert stempelproduksjonsarbeidsflyt.
Integrasjon av produksjonslinje
Sporing før PTFE-bånding
For stempeldesign som krever både sporbearbeiding og PTFE-bånding, kan sporskjæring arrangeres som en oppstrøms maskineringsoperasjon før PTFE-båndprosessen.
DeHelautomatisk stempelsporskjæremaskinkan derfor kombineres med XIAYI sin helautomatiske stempelbåndmaskin for å skape en tilkoblet produksjonsløsning som dekker sporbearbeiding og PTFE-bånding.
Automatisert materialoverføring
De automatiske mate- og lossemekanismene gir definerte inngangs- og utgangspunkter, noe som gjør det enklere å koble maskinen til oppstrøms matesystemer, nedstrøms inspeksjonsutstyr eller ekstra stempelbehandlingsutstyr.
Multi-prosess produksjon
For produsenter som produserer støtdemperstempler i pulvermetallurgi i volum, kan kombinasjonen av flere dedikerte maskiner redusere gjentatte manuelle overføringer mellom prosesser og skape en mer strukturert produksjonssekvens.
Vedlikeholdskrav
Daglige kontroller
Før hvert produksjonsskift bør operatører inspisere sikkerhetsvern og maskinføtter, kontrollere smøremiddeltanken og skjærevæskenivået, verifisere lufttrykket og teste funksjonene for nødstopp og elektrisk kontroll.
Etter produksjonsskiftet bør flis og oljeforurensning fjernes. Høytrykksluft bør ikke rettes mot givere eller servomotorer. Presisjonskomponenter bør motta passende antirustbehandling når det er nødvendig.
Ukentlig og månedlig tjeneste
Styreskinner og kuleskruer bør rengjøres og smøres regelmessig. Spindelen og chucken bør inspiseres, mens el-skapets varmeavledningsfilter og rørskjøter også bør kontrolleres.
Månedlig vedlikehold inkluderer inspeksjon av spindel, tårn og bakstokk, rengjøring av kjølevannstanken, validering av grensesikkerhetsbrytere og stramming av elektriske terminaler.
Periodisk inspeksjon
Kvartalsvis eller halvårlig vedlikehold kan omfatte utskifting av smøremiddel, inspeksjon av radiell spindelavløp, pneumatisk komponentservice og maskinnivåkalibrering.
Årlig overhaling kan omfatte utskifting av olje, tetninger og andre slitedeler, sammen med kompensasjon for posisjoneringsnøyaktighet og en akseptasjonstest uten belastning.
Maskinen skal aldri brukes uten nødvendig smøremiddel eller kjølevæske. Operatører bør også unngå verktøykollisjoner, forhindre blanding av ulike smøremiddeltyper og unngå å bruke høytrykksluft på givere eller servomotorer.
Installasjon og støtte
Maskin igangkjøring
XIAYI gir støtte for installasjon og igangkjøring på stedet etter levering for å hjelpe med å etablere maskinen i henhold til kundens produksjonskrav.
Operatøropplæring
Opplæring kan dekke maskindrift, CNC-programmering, parametermodifisering, feildiagnose, verktøyendringer og hele vedlikeholdsprosedyren.
Garantiservice
Utstyret inkluderer en12 måneders garanti fra akseptdatoen. XIAYI gir livslang reservedelsforsyning sammen med ekstern og teknisk konsultasjonsstøtte på stedet.
XIAYIs kvalitetsstyringssystem er etablert ihtIATF 16949:2016, som støtter produksjons- og kvalitetsstyringsprosessene for utstyr som betjener bilrelaterte produksjonsapplikasjoner.
Ofte stilte spørsmål
Hva brukes denne maskinen til?
Maskinen er designet for CNC-bearbeiding av dempende oljespor og tetningsspor på pulvermetallurgistempler som brukes i hydrauliske støtdempere for biler og motorsykler.
Hvilken maskineringsnøyaktighet kan den oppnå?
Den angitte maskineringsnøyaktigheten er0,01 mm, med gjentatt posisjoneringsnøyaktighet på0,01 mm. Faktiske maskineringsresultater kan avhenge av arbeidsstykkets materiale, verktøyets tilstand, maskinoppsett og prosessparametere.
Er stempelrilleprosessen automatisk?
Ja. Maskinen integrerer automatisk mating, gjenkjenning av arbeidsstykker, pneumatisk fastspenning, valgfri stempelvending, CNC-sporbearbeiding og automatisk lossing i en kontinuerlig produksjonssyklus.
Kan forskjellige stempelstørrelser maskineres?
Ja. Utskiftbare posisjoneringsfester, lokaliseringsdorer og dedikerte rillekuttere kan konfigureres i henhold til forskjellige stempelspesifikasjoner. De tilsvarende CNC-parametrene kan også justeres for ulike produksjonsmodeller.
Hvilket CNC-system bruker maskinen?
Maskinen bruker enDafeng DF21-TDc CNC-kontrollsystemmed en servodrevet spindel. Spindelhastighetsområdet er0–3000 rpm.
Hvilket lufttrykk kreves?
Det angitte arbeidslufttrykket er0,5–1 MPa, med0,5–0,7 MPa anbefalesfor normal drift. Maskinen bruker et Φ10 luftinntaksrør.
Send forespørsel
Kontaktinfo
-
Adresse
No.209 Lane 520 Tongning Rd, Qianjiang Street, Jiangbei-distriktet, Ningbo City, Zhejiang-provinsen, Kina
-
Tlf
-
E-post
Få et skreddersydd tilbud for støtdemperdelene dine
Hvorfor globale kjøpere velger Ningbo Xiayi:
✓ IATF 16949-sertifisert — Feilfrekvens strengt kontrollert under 0,1 %.
✓ Forsyning i full kategori — stempler, stenger, fjærer, stemplinger og gummideler.
✓ FoU-støtte — Tilpassede pulvermetallurgiformler og 7-10 dagers rask prototyping.
✓ Påvist kapasitet — 50 millioner kjernestempler produsert årlig for globale OEM-er.
Klar til å starte? Fyll ut skjemaet nedenfor og ingeniørteamet vårt vil svare innen 24 timer med en tilpasset anbefaling.
Relaterte produkter


Nyhetsanbefalinger