- Hjem
- Om oss
- Produkter
- Nyheter
- Last ned
- Send forespørsel
- Kontakt oss
Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Produkter
Vi leverer støtdemperkomponenter i full kategori, inkludert stempler, stansinger, gummipakninger, stempelstenger, fjærer og egenutviklede bånd-/rillemaskiner.
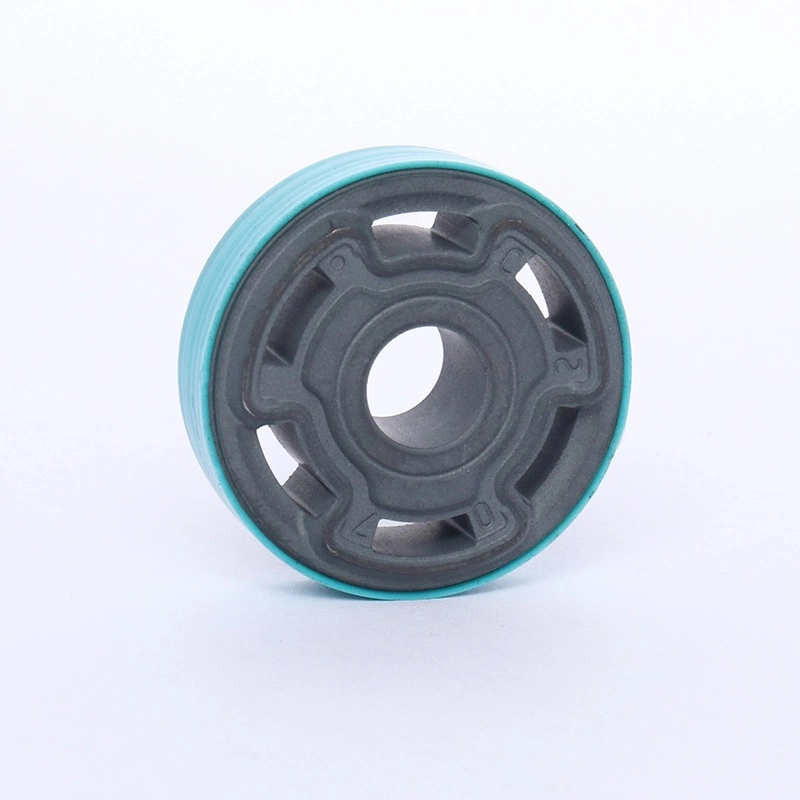
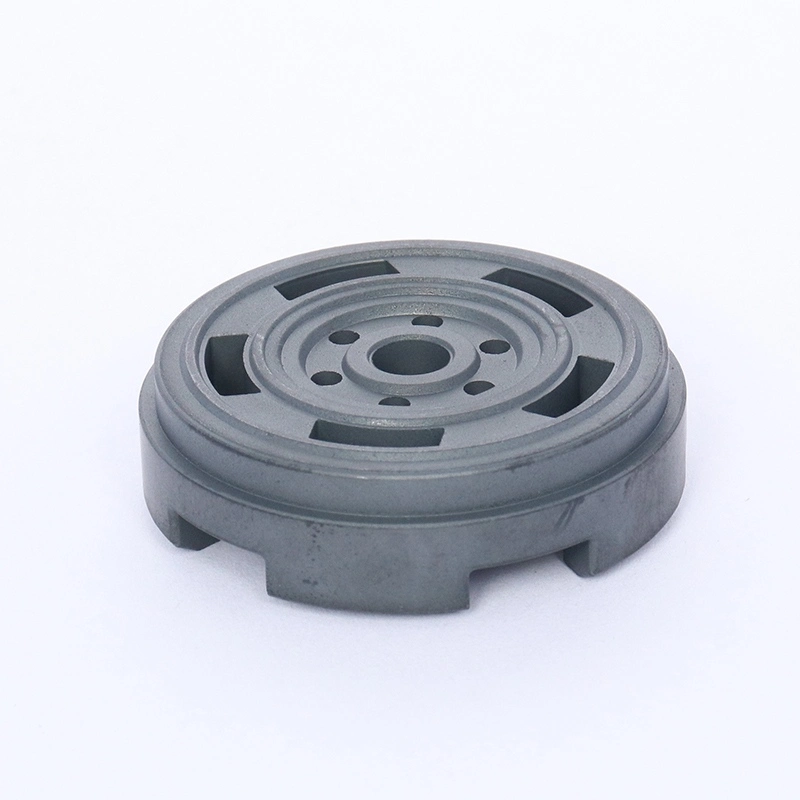

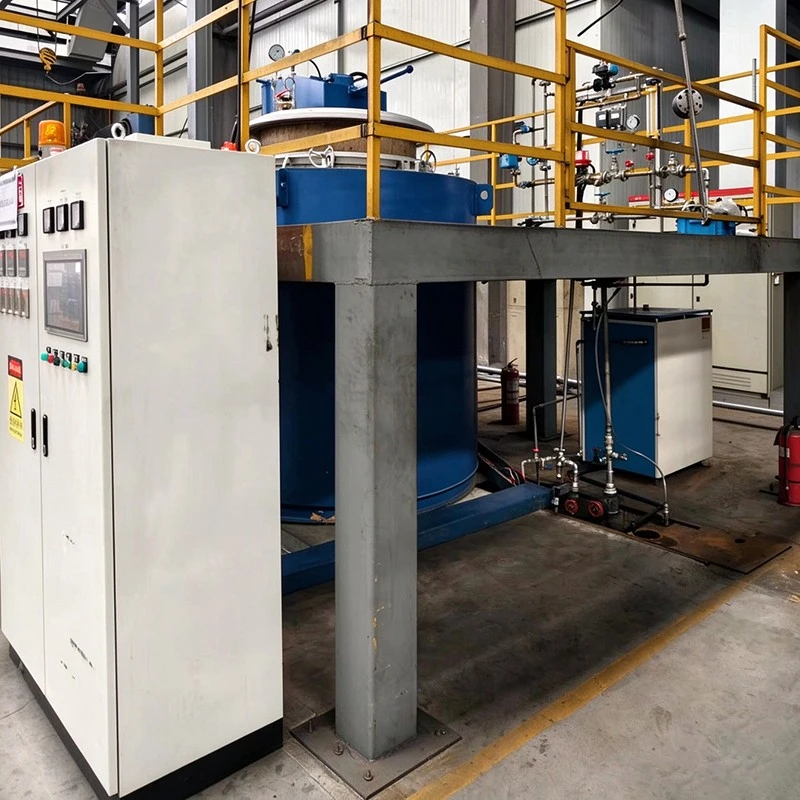
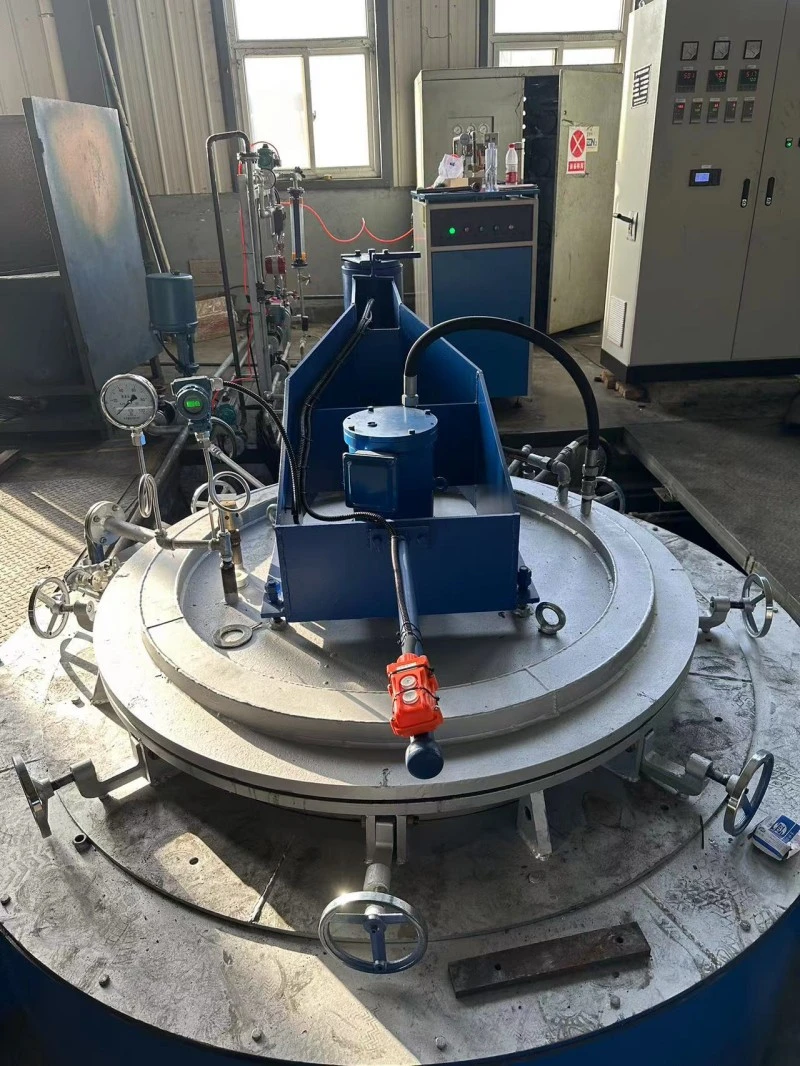
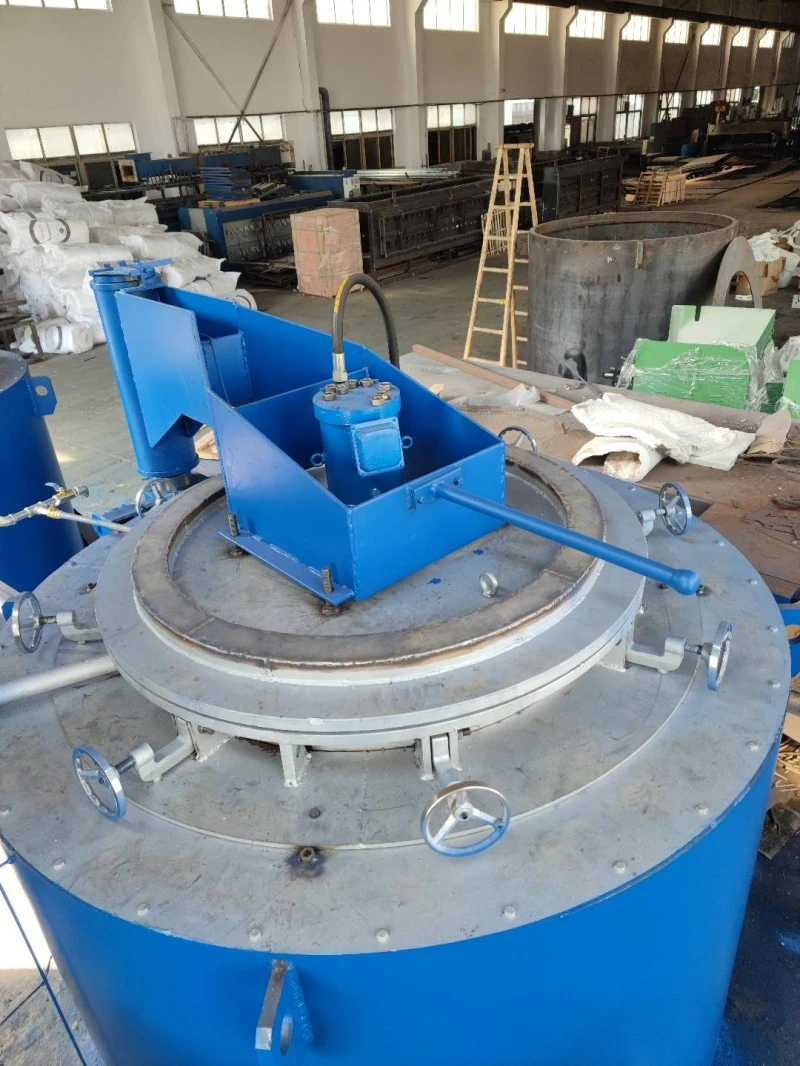
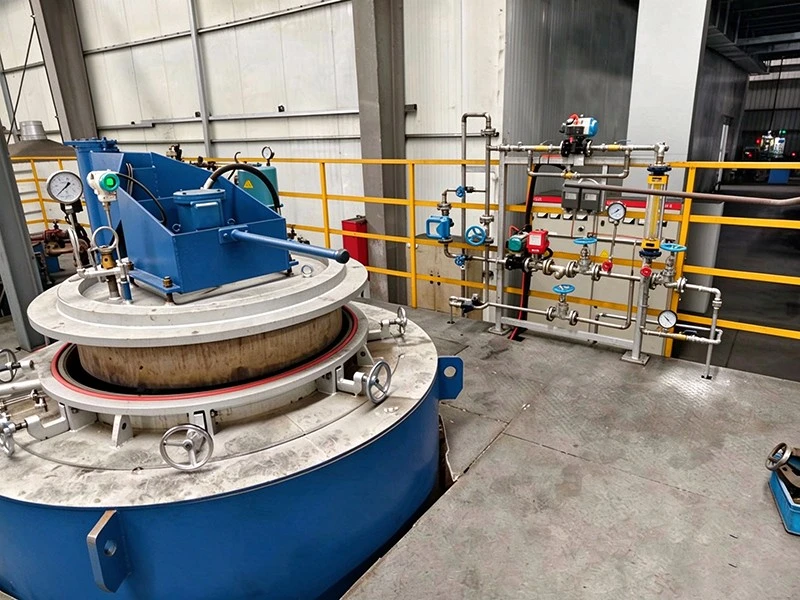
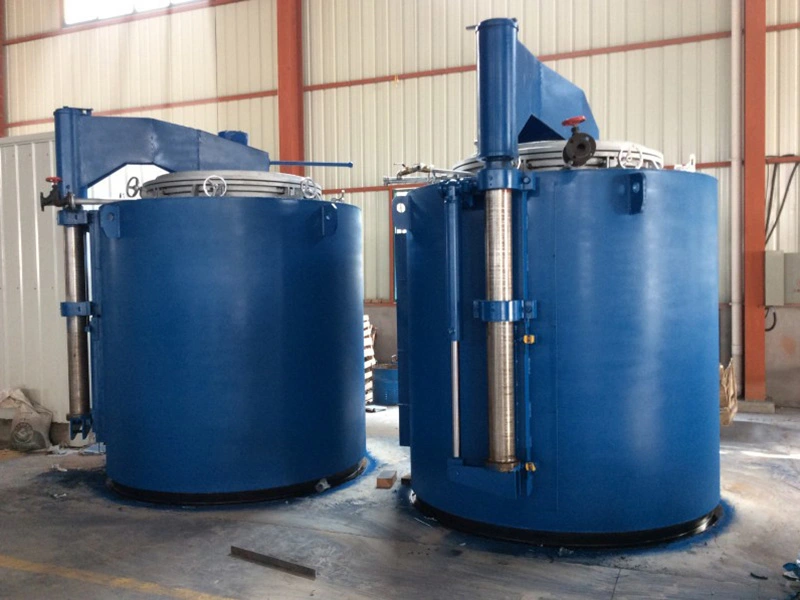
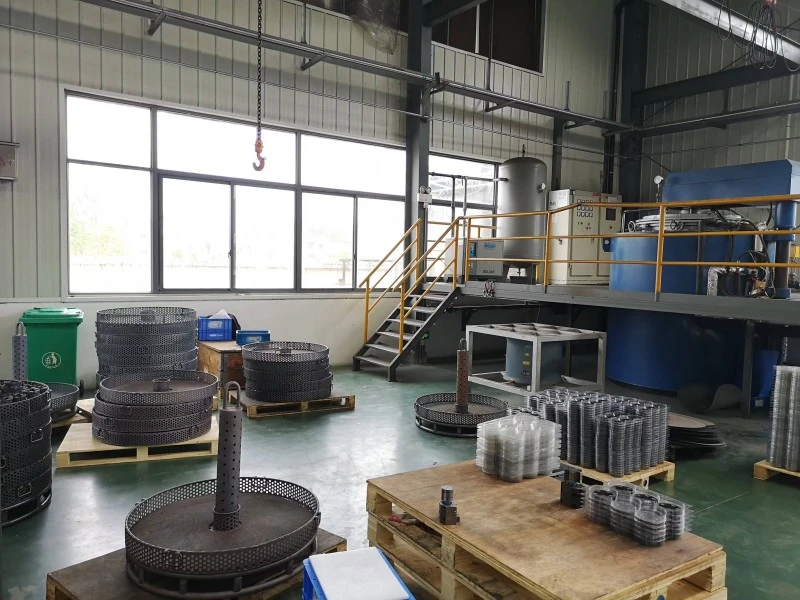
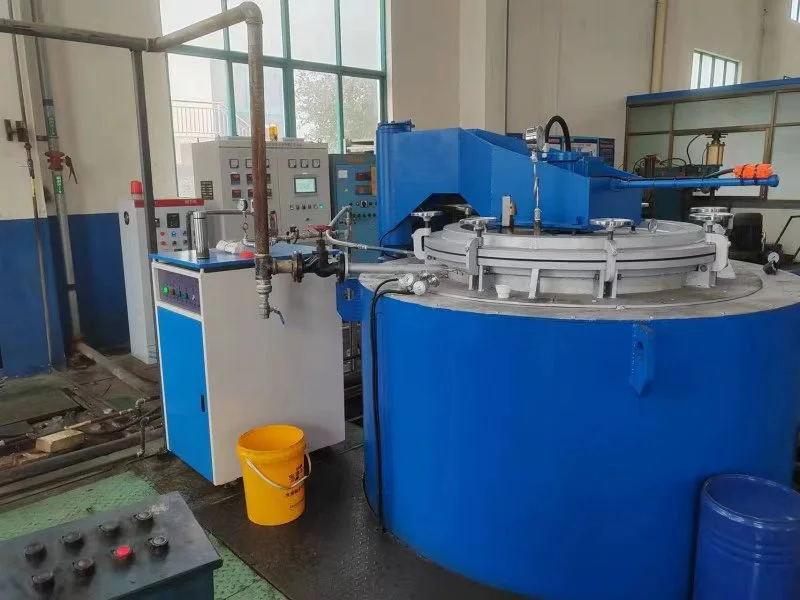
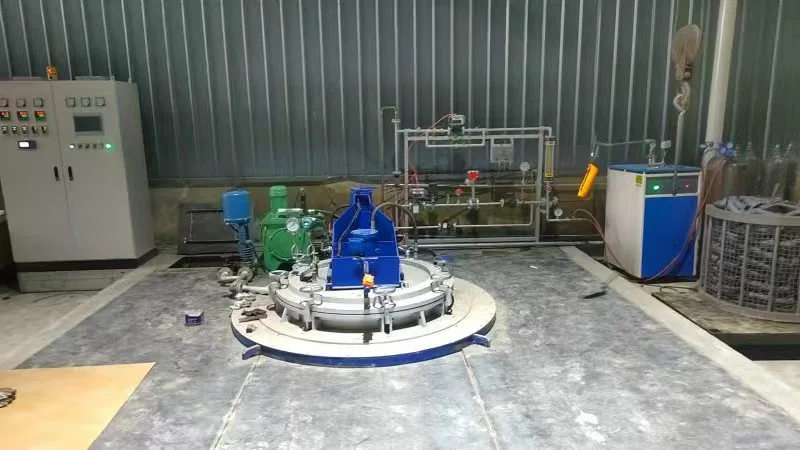
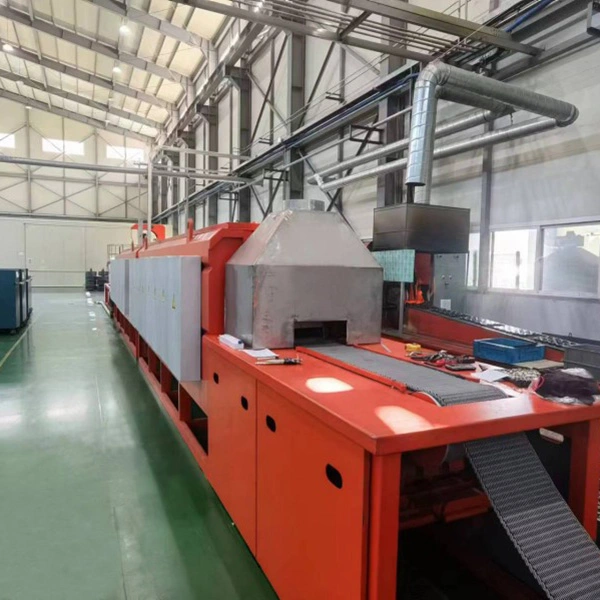
Helautomatisk pulvermetallurgi-dampbehandlingsovn
Den helautomatiske pulvermetallurgiske dampbehandlingsovnen fra XIAYI er designet for dampbehandling av jernholdige pulvermetallurgikomponenter etter sintring. Ved å kontrollere ovnstemperatur, dampstrøm, indre trykk og nitrogenatmosfære, støtter systemet overflateoksidasjon og svertingsbehandling for passende jernholdige PM-deler.
Dampbehandlingsprosessen kan danne et oksidlag på overflaten av egnede sintrede komponenter, noe som bidrar til å forbedre korrosjonsmotstanden og slitestyrken. Den helautomatiske pulvermetallurgiske dampbehandlingsovnen kan også brukes til poreforseglingsapplikasjoner der materialet, porøsiteten, geometrien og prosessforholdene er egnet. Fordi behandlingsresultater avhenger av den spesifikke komponenten og materialet, anbefaler XIAYI prøvetesting før produksjonsgodkjenning.
XIAYI bruker PLS-basert automatisk prosesskontroll for å koordinere nitrogenspyling, dampbehandling og nitrogenspyling før lossing. Tre uavhengig kontrollerte varmesoner, automatisk dampstrømregulering og lukket sløyfe ovnstrykkkontroll lar prosessen kjøre i henhold til programmerte parametere.
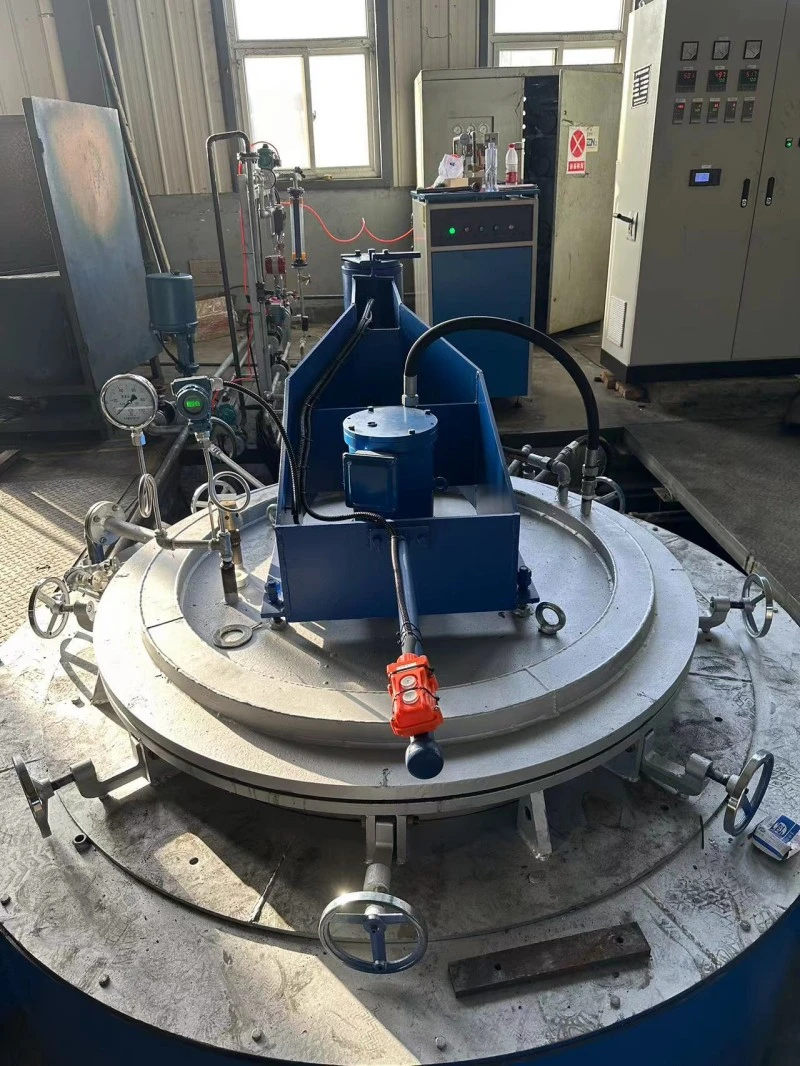
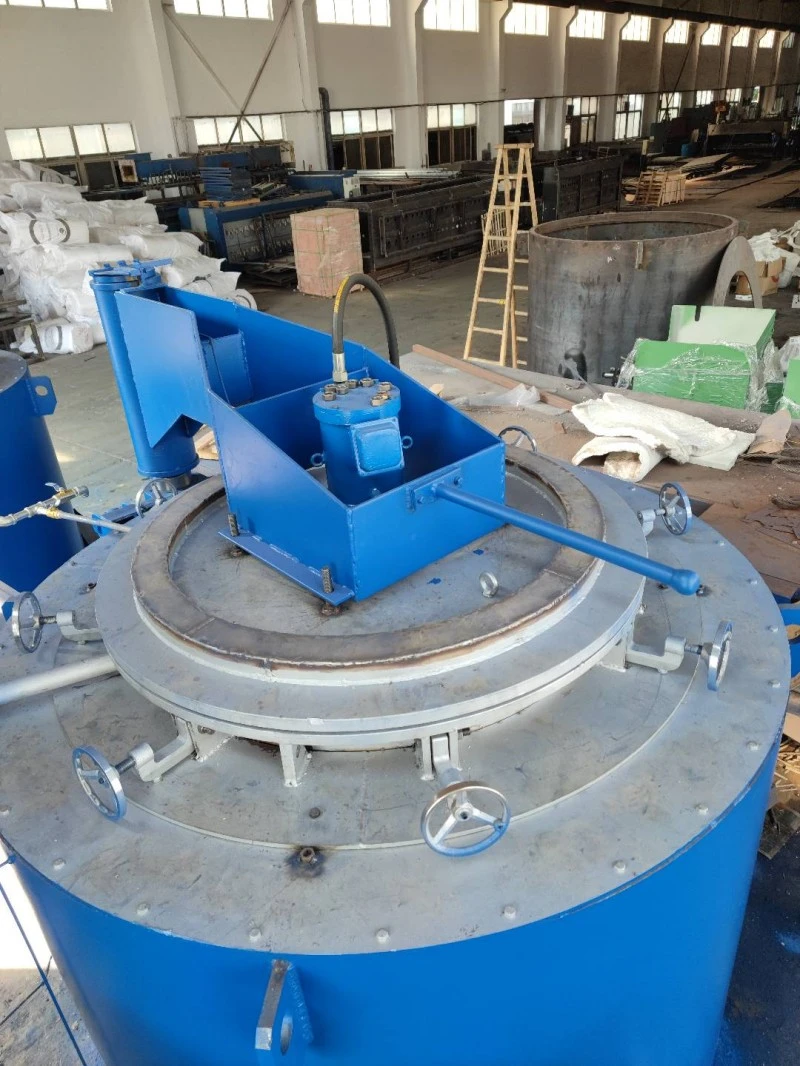
Dampbehandling for jernholdige PM-deler
Dampbehandling brukes hovedsakelig når en sintret jernholdig pulvermetallurgisk komponent krever ytterligere forbedring av overflateegenskapene etter sintring.
Overflatesvarting
Kontrollert dampbehandling kan produsere et oksidlag på passende jernholdige PM-komponenter, noe som skaper et svart overflateutseende og gir ekstra overflatebeskyttelse.
Korrosjonsbestandighet
Det resulterende oksidlaget kan bidra til å forbedre korrosjonsbestandigheten sammenlignet med en ubehandlet overflate. Den faktiske forbedringen avhenger av materialsammensetning, porøsitet, forbehandlingstilstand og validerte prosessparametere.
Slitasjemotstand
For egnede jernholdige komponenter kan dampbehandling også støtte forbedret slitestyrke. Det endelige resultatet bør evalueres gjennom prøvetesting i henhold til kundens applikasjonskrav.
Poreforsegling
Prosessen kan vurderes for poreforseglingsapplikasjoner på egnede sintrede deler. Effektiviteten avhenger sterkt av komponentens porestruktur og materialegenskaper.
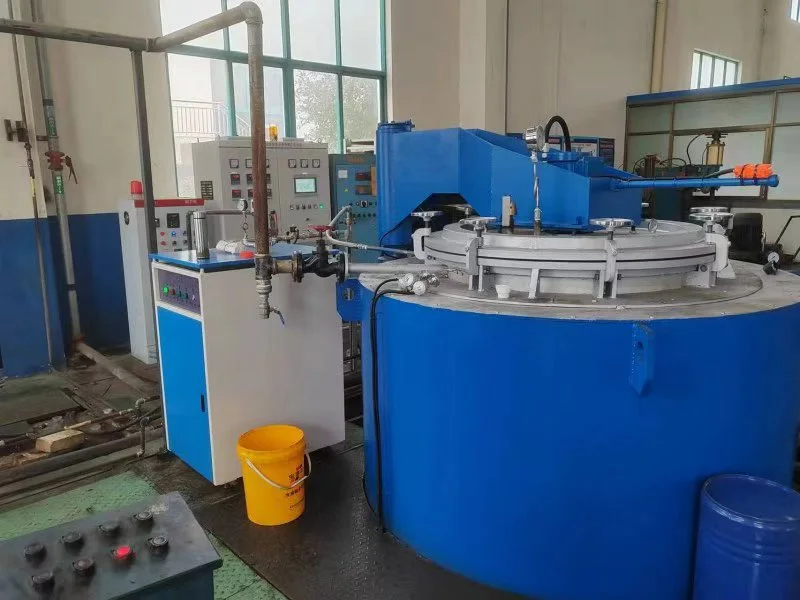
Tre-sone oppvarming
Temperaturregulering er delt inn i øvre, midtre og nedre varmesoner slik at hver seksjon kan reguleres uavhengig.
Uavhengig sonekontroll
Hver varmesone har uavhengig temperaturkontroll. Dette gjør at prosessoppskriften kan etablere forskjellige oppvarmings- eller holdeforhold der det kreves av behandlingsprosessen.
PID-regulering
Varmesystemet bruker PID-regulering med nullkrysskobling gjennom solid-state reléer. Dette gir kontrollert effektuttak under oppvarmingsprosessen.
Enhet i tom ovn
Den medfølgende tekniske avtalen spesifiserer en tomovnstemperaturensartethet på≤ ±5°C ved 600°C.
Denne spesifikasjonen gjelder testtilstanden med tom ovn og skal ikke behandles som en garantert ensartethetsverdi for en fullastet produksjonsovn. Belastet ovns ytelse bør evalueres i henhold til delene og lastearrangementet.
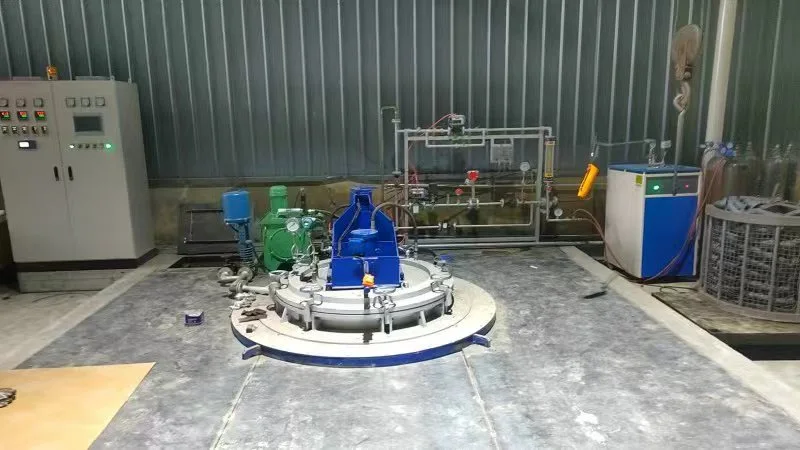
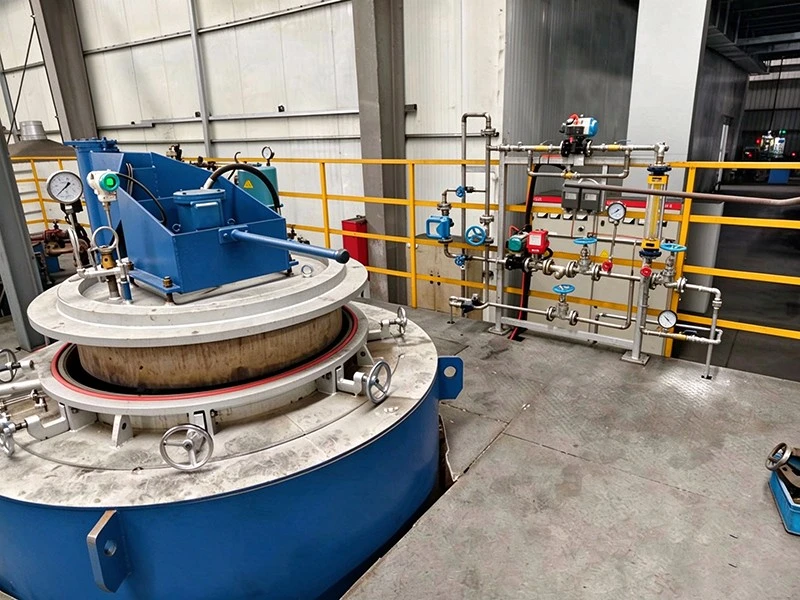
Damp- og trykkkontroll
Stabile dampforhold er viktige for å oppnå repeterbare behandlingsresultater. Systemet kombinerer derfor automatisk dampstrømregulering med ovnstrykkregulering.
Automatisk dampstrøm
Dampstrømmen kan justeres automatisk i henhold til den programmerte prosessen. Utstyrsspesifikasjonen viser en dampforsyning av0,4 MPa og 15 m³/t.
Trykkkontroll med lukket sløyfe
En trykksensor, trykkregulator og motorisert eksosventil danner et lukket sløyfekontrollsystem for å opprettholde det nødvendige ovnstrykket.
Det oppførte maksimale ovnstrykket er50 kPa.
Trykkbeskyttelse
Systemet inkluderer overtrykksavlastningsbeskyttelse samt nitrogen- og damptrykkovervåking. Disse funksjonene hjelper operatører med å identifisere unormale trykkforhold under drift.
Nitrogenrensesekvens
Nitrogen inkorporeres i den programmerte behandlingssyklusen i stedet for å håndteres som en helt separat manuell operasjon.
Før dampbehandling
Den programmerte syklusen kan starte med nitrogenspyling før dampbehandlingsstadiet. Dette gjør at ovnsatmosfæren kan tilberedes i henhold til den validerte prosessoppskriften.
Under prosessbytte
PLS-systemet styrer overgangen mellom nitrogen og damp i henhold til programmerte start- og stopptider.
Før lossing
Nitrogenspyling kan utføres på nytt før lossing. Dette fullfører den programmerte behandlingssekvensen før operatøren eller det automatiske håndteringssystemet fjerner de behandlede delene.
PLC-oppskriftsbehandling
DeHelautomatisk pulvermetallurgi-dampbehandlingsovnbruker et PLS-basert kontrollsystem med et HMI-grensesnitt for sentralisert prosessdrift.
Temperatur og holdetid
Operatører kan stille inn temperaturparametre og varme- eller holdetider for de tre varmesonene i henhold til godkjent behandlingsoppskrift.
Damp- og trykkparametre
Dampstrøm og ovnstrykk kan konfigureres som en del av behandlingsprosessen.
Nitrogen Timing
Start- og stopptider for nitrogentilførsel kan programmeres for de forskjellige stadiene i syklusen.
Alarminnstillinger
Alarmtemperaturer og utstyrsalarmer kan konfigureres gjennom kontrollsystemet. Hørbare og visuelle alarmer indikerer fullføring av prosessen eller unormale forhold.
Behandle data på HMI
For produksjonsteam er det viktig å vite hva som skjedde under en behandlingssyklus når man undersøker kvalitetsavvik.
Sanntidstemperatur
HMI viser temperaturen til hver varmesone slik at operatører kan overvåke den gjeldende termiske tilstanden.
Trykk og dampstrøm
Gjeldende ovnstrykk og dampstrøm vises under drift, slik at operatører kan identifisere prosessavvik.
Prosessposter
Systemet registrerer relevante driftsparametere og feilinformasjon. Disse postene kan støtte produksjonsovervåking og påfølgende prosessgjennomgang.
Ovnslokk og kjøling
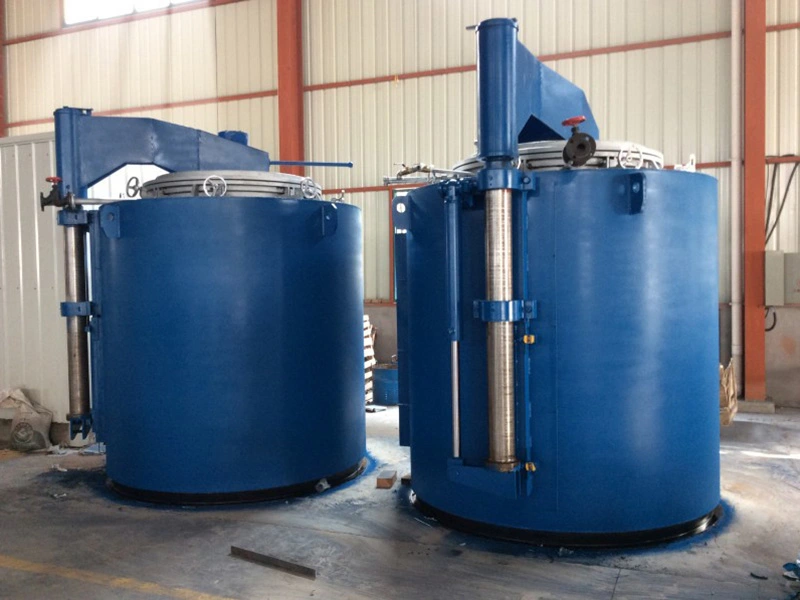
Ovnslokket bruker en hydraulisk løftestruktur designet for gjentatt åpning og lukking under produksjon.
Hydraulisk løfting av lokk
Hydraulisk løft muliggjør kontrollert bevegelse av ovnslokket under lasting, lossing og vedlikeholdsoperasjoner.
Tetningsstruktur
Lokket bruker en varmebestandig forseglingsstruktur designet for høytemperatur dampbehandlingsmiljø.
Vannkjøling
Vannkjølende komponenter er integrert i ovnslokkdesignet. Utstyret inkluderer også overtrykksbeskyttelse for lokksystemet.
Hoved tekniske spesifikasjoner
Følgende data er basert påφ1200 × 900modell oppført i den medfølgende tekniske avtalen. Den endelige konfigurasjonen bør bekreftes i henhold til kundens deler, produksjonskapasitet og prosesskrav.
| Parameter | Spesifikasjon |
| Modell | φ1200 × 900 |
| Ovnskammerdimensjoner | φ1200 × 900 mm |
| Kammermateriale | SUS 321 oppført i spesifikasjonstabell; 1Cr18Ni9Ti oppført i strukturell beskrivelse |
| Kammerveggtykkelse | Sidevegg: 8 mm; bunn: 10 mm |
| Maksimal driftstemperatur | 650°C |
| Varmekraft | Ca. 142 kW |
| Dampgeneratorkraft | 36 kW |
| Maksimalt ovnstrykk | 50 kPa |
| Temperaturkontrollsoner | Øvre, midtre og nedre |
| Temperaturkontrollmetode | PID-regulering og null-kryss solid-state effektkontroll |
| Kontrollsystem | PLS-basert automatisk prosesskontroll |
| Operatørgrensesnitt | Kinesiskspråklig HMI |
| Temperaturenhet i tom ovn | ≤ ±5°C ved 600°C |
| Nitrogentilførsel | 0,05 MPa, 15 m³/t |
| Dampforsyning | 0,4 MPa, 15 m³/t |
| Trykkluft | 0,6–0,8 MPa |
| Kjølevann | 0,3 MPa, 1 m³/t |
Viktig anskaffelsesmerknad:Den medfølgende avtalen viser forskjellige kammermaterialebetegnelser i forskjellige seksjoner. Det endelige kammermaterialet bør derfor bekreftes skriftlig før kjøp. Faktisk prosesseringstemperatur, lastekapasitet, syklustid og behandlingsresultater avhenger av de spesifikke delene og validerte prosessparametere.
Bruksområder innen pulvermetallurgi
DeHelautomatisk pulvermetallurgi-dampbehandlingsovner beregnet for egnede jernholdige sintrede komponenter som krever kontrollert dampbehandling.
Automotive PM-komponenter
Egnede jernholdige pulvermetallurgikomponenter for biler kan vurderes for sverting eller forbedring av korrosjonsbestandighet.
Motorsykkelkomponenter
Jernholdige pulvermetallurgideler som brukes i motorsykkelapplikasjoner kan vurderes når materialet og komponentstrukturen er verifisert for dampbehandling.
Sintrede strukturelle deler
Sintrede strukturelle komponenter som krever forbedring av overflateegenskapene eller poreforseglingsbehandling kan også være egnet.
Andre jernholdige sintrede produkter
Andre bruksområder kan vurderes basert på materialsammensetning, porøsitet, geometri og dimensjoner. Ikke alle pulvermetallurgiske materialer eller komponenter er egnet for samme dampbehandlingsprosess.
Krav til fabrikkverktøy
Før du bestiller utstyret, bør kjøpere bekrefte at fabrikken kan tilby nødvendige verktøy, installasjonsplass og støttende infrastruktur.
Installasjonsplass
Den tekniske avtalen anbefaler et installasjonsareal på mer enn4000 × 3000 mm. Det endelige fundamentet og kontrollskapoppsettet skal følge utstyrsfundamenttegningen.
Nitrogen og damp
Det oppførte nitrogenbehovet er0,05 MPa, 15 m³/t, mens dampkravet er0,4 MPa, 15 m³/t. EN36 kW dampgeneratorer også oppført i utstyrskonfigurasjonen.
Trykkluft og kjølevann
Trykkluftkravet er0,6–0,8 MPa, mens kjølevann er spesifisert kl0,3 MPa og 1 m³/t.
Nettstedets infrastruktur
Installasjonsstedet skal også sørge for elektrisk kraft, drenering, eksosrør og tilstrekkelig plass til utstyrsinstallasjon og vedlikehold.
Endelige tilkoblingsspesifikasjoner, røroppsett, utslippsarrangement og sikkerhetsbestemmelser bør bekreftes med leverandøren før installasjon.
Automatisert behandlingssyklus
Automatisering reduserer behovet for operatører å manuelt bytte mellom individuelle prosesstrinn.
Programmerte prosesstrinn
PLS-en kan koordinere nitrogenspyling, dampbehandling og nitrogenspyling før lossing i henhold til godkjent oppskrift.
Sentralisert drift
Temperatur, ovnstrykk, dampstrøm og prosesstiming kan styres gjennom ett kontrollgrensesnitt.
Repeterbare oppskrifter
Validerte prosessoppskrifter kan lagres og gjenbrukes for godkjente deler og prosessforhold, noe som bidrar til å redusere manuelle parameterinnstillingsfeil.
Produksjonsovervåking
Driftsdata og alarminformasjon lar operatører gjennomgå prosessforhold og undersøke produksjonsproblemer.
Faktisk gjennomstrømning, energiforbruk, lastekapasitet og behandlingskvalitet bør vurderes i henhold til deldimensjoner, lastearrangement, syklustid og fabrikkforhold i stedet for merkeeffekt alene.
Informasjon nødvendig for tilbud
Før du ber om et tilbud forHelautomatisk pulvermetallurgi-dampbehandlingsovn, bør kjøpere gi nok informasjon til at leverandøren kan evaluere den nødvendige kammerstørrelsen og prosesskonfigurasjonen.
Delinformasjon
Oppgi delmateriale, produkttegninger, dimensjoner og individuell vekt.
Produksjonskrav
Spesifiser nødvendig satsmengde, produksjonskapasitet, driftsskift og målsyklustid.
Behandlingsmål
Identifiser tydelig om målet er overflatesverting, forbedring av korrosjonsmotstand, forbedring av slitestyrke eller poreforsegling.
Eksisterende prosessdata
Hvis delene allerede er i produksjon, oppgi gjeldende prosessparametere og kjente kvalitetsproblemer.
Tilgjengelige verktøy
Sørg for tilgjengelig elektrisitet, nitrogen, damp, trykkluft og kjølevann på fabrikken.
Denne informasjonen hjelper XIAYI med å evaluere kammerdimensjoner, lastearrangementer, prosessoppskrifter og brukskrav før den endelige konfigurasjonen bekreftes.
Installasjon og teknisk støtte
XIAYI kan tilby teknisk dokumentasjon og støtte for utstyrsinstallasjon, igangkjøring og operatøropplæring.
Tekniske dokumenter
Dokumentasjonspakken kan inneholde fundamenttegninger, generelle monteringstegninger, slitasjetegninger, elektrisk kontrollskjema, instrumentsertifikater, manualer, bruksanvisning og hovedkomponentliste.
Igangkjøring
Installasjon, igangkjøring og oppstart kan avtales etter at utstyret er plassert og kundens plass er klar.
Operatøropplæring
Opplæring kan dekke utstyrsdrift, prosessutførelse og grunnleggende driftsprosedyrer.
Før prosjektgjennomføring bør begge parter klart definere ansvar og akseptkrav for kraft, vann, nitrogen, damp, trykkluft, drenering, eksosrør og løfteutstyr.
Ofte stilte spørsmål
Hvilke produkter kan denne ovnen behandle?
Den er hovedsakelig designet for egnede jernholdige pulvermetallurgikomponenter som krever dampbehandling, for eksempel deler som trenger sverting, forbedring av korrosjonsbestandighet eller poreforsegling.
Hvilke fordeler kan dampbehandling gi?
Det kan danne et oksidlag på passende jernholdige PM-deler og bidra til å forbedre korrosjons- og slitestyrken. Den kan også støtte poreforseglingsapplikasjoner.
Hva er temperaturensartetheten?
Den tekniske avtalen spesifiserer≤ ±5°C ved 600°C under testbetingelser med tom ovn. Belastet ovns ytelse bør evalueres separat.
Hvordan automatiseres behandlingsprosessen?
PLS og HMI kontrollerer temperatur, oppvarmingstid, dampstrøm, ovnstrykk og nitrogenveksling i henhold til den programmerte oppskriften.
Hvilke verktøy kreves?
De listede kravene inkluderer nitrogen, damp, trykkluft, kjølevann og elektrisk kraft, sammen med egnede drenerings- og avtrekksanlegg.
Kan forskjellige PM-delstørrelser behandles?
Egnethet avhenger av kammerdimensjoner, delgeometri, lastearrangement og prosesskrav. Produkttegninger og prøvetesting anbefales før produksjonsgodkjenning.
Send forespørsel
Kontaktinfo
-
Adresse
No.209 Lane 520 Tongning Rd, Qianjiang Street, Jiangbei-distriktet, Ningbo City, Zhejiang-provinsen, Kina
-
Tlf
-
E-post
Få et skreddersydd tilbud for støtdemperdelene dine
Hvorfor globale kjøpere velger Ningbo Xiayi:
✓ IATF 16949-sertifisert — Feilfrekvens strengt kontrollert under 0,1 %.
✓ Forsyning i full kategori — stempler, stenger, fjærer, stemplinger og gummideler.
✓ FoU-støtte — Tilpassede pulvermetallurgiformler og 7-10 dagers rask prototyping.
✓ Påvist kapasitet — 50 millioner kjernestempler produsert årlig for globale OEM-er.
Klar til å starte? Fyll ut skjemaet nedenfor og ingeniørteamet vårt vil svare innen 24 timer med en tilpasset anbefaling.
Relaterte produkter


Nyhetsanbefalinger